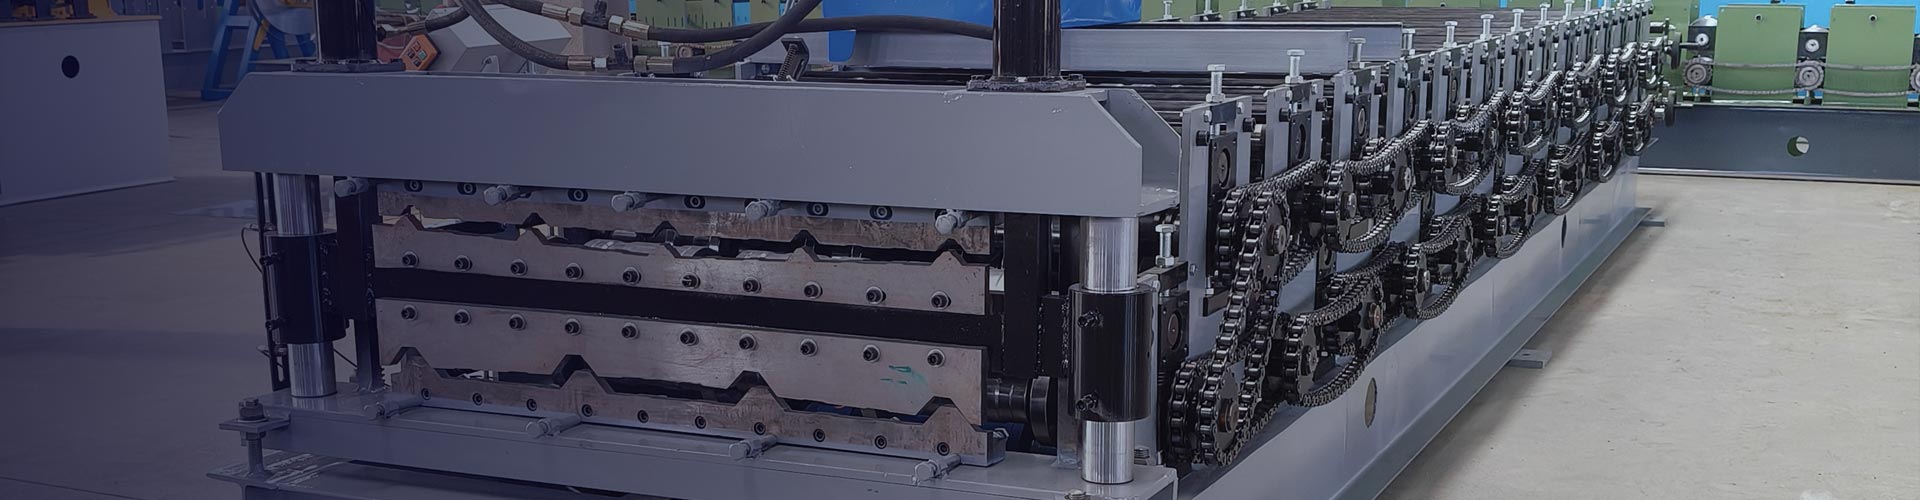
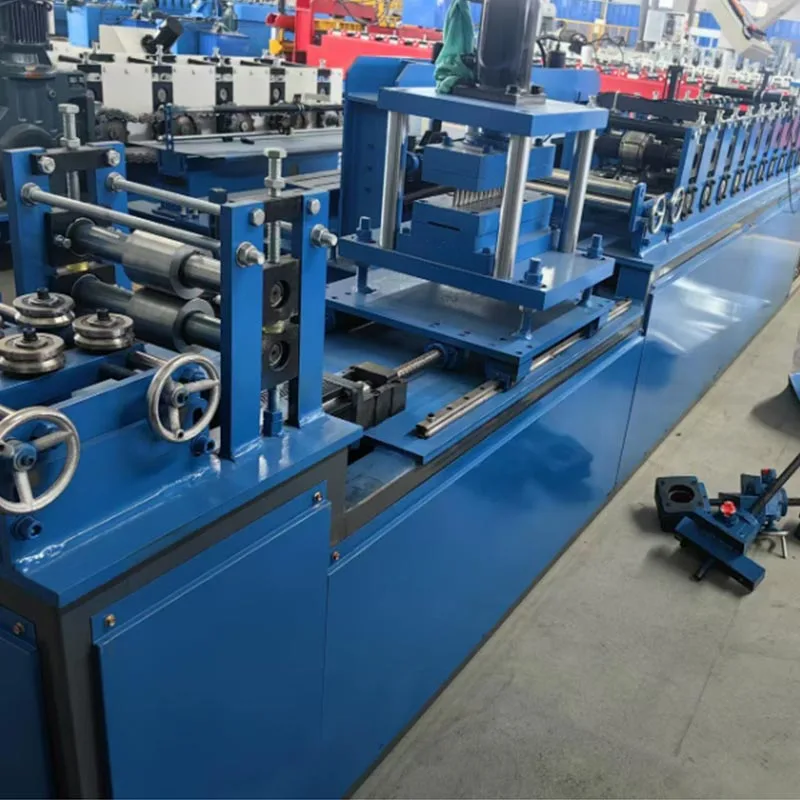
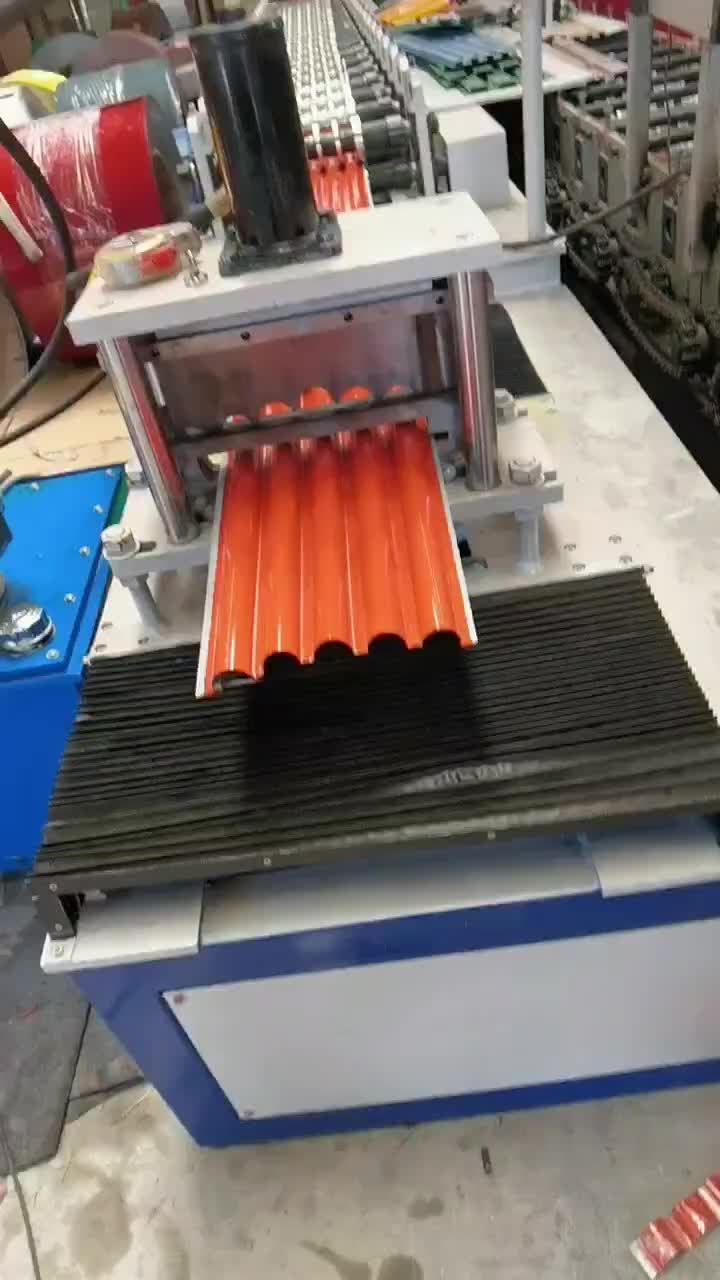
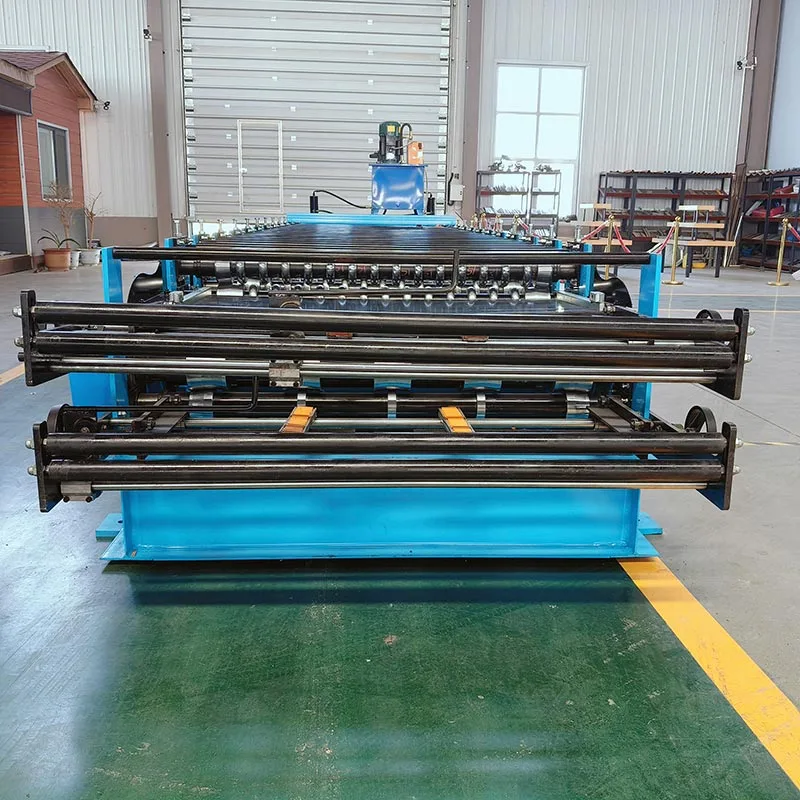
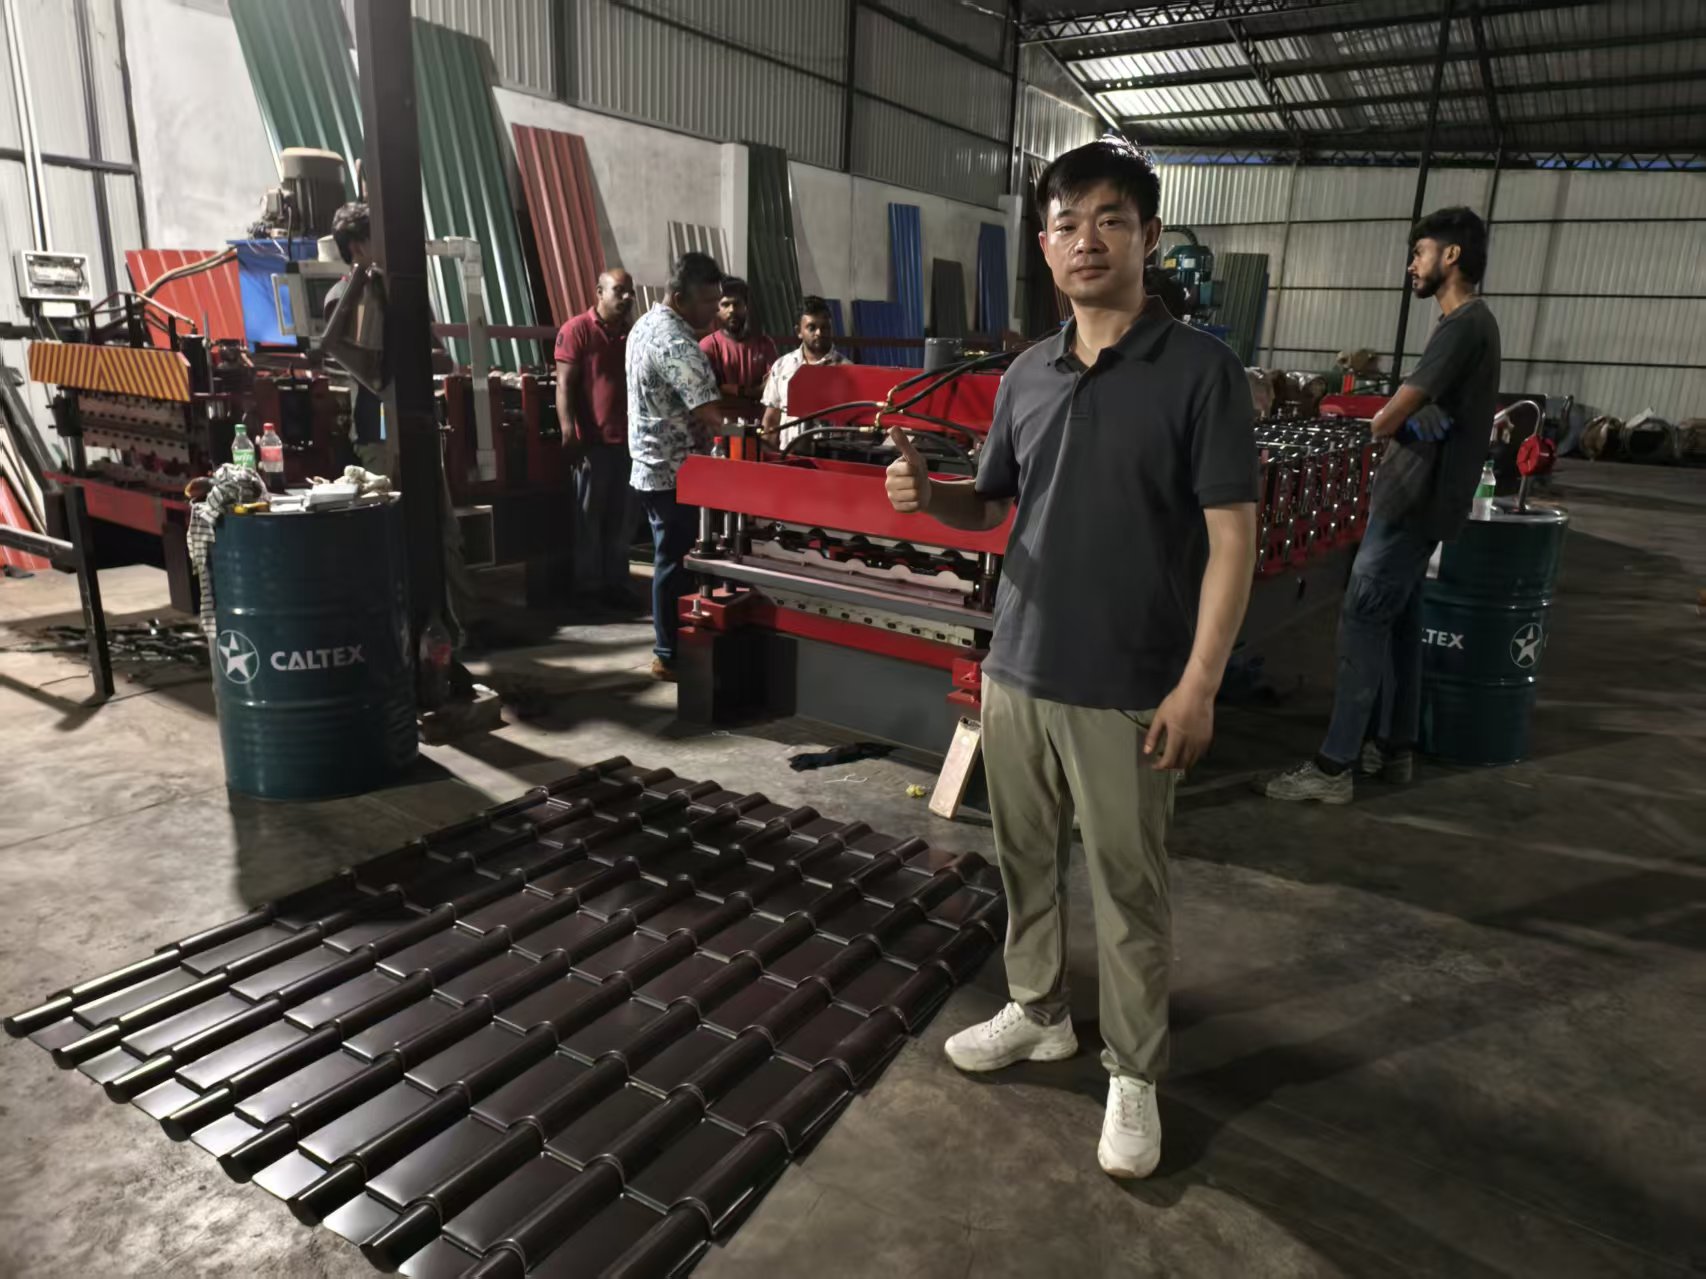
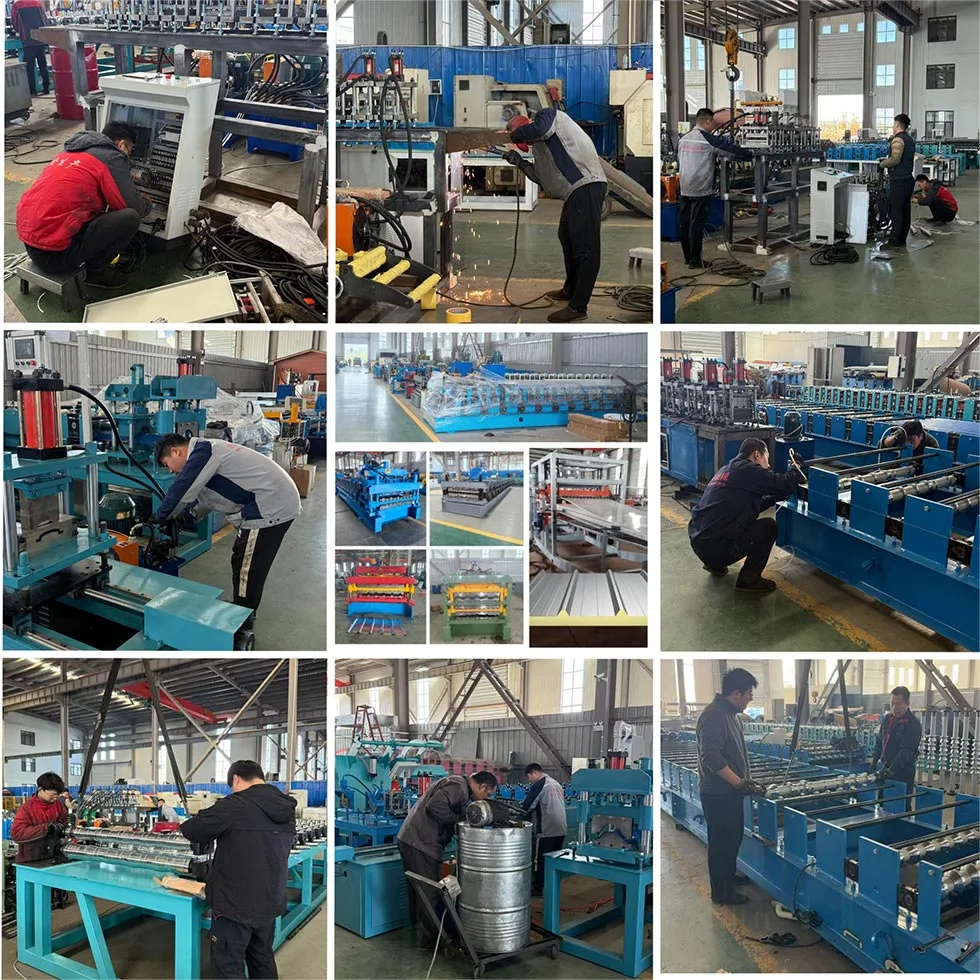
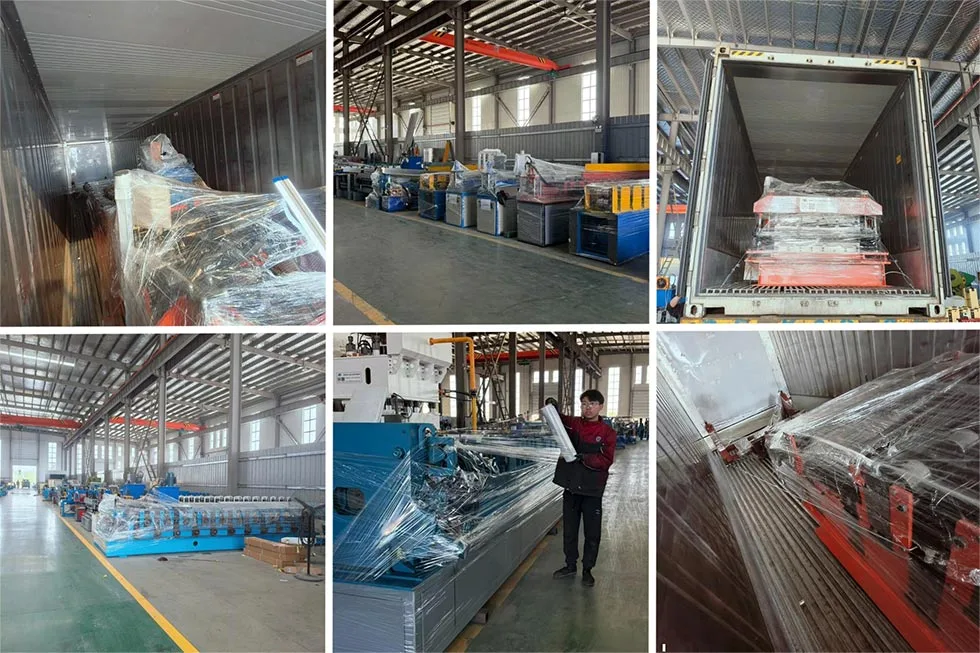
A Parfu International Trading Co., Ltd. által gyártott szervo Non-Stop tekercsformázó gép nagy falpanelekhez egy fejlett ipari berendezés. Kifejezetten épületpanelek folyamatos gyártására tervezték. Ezeket a paneleket általában "nagy falpaneleknek" vagy "hosszirányban hullámosított paneleknek" nevezik.
A gép jelentős ugrást jelent a hengeralakítási technológia terén. A hagyományos gépeknek le kell állniuk az egyes panelek vágásához. Ezt
A szervo non-stop hengeralakító gép nem. Szervóhajtású rendszereket integrál a vágás és egyéb műveletek végrehajtásához
a gyártósor leállítása nélkül. Az eredmény a hatékonyság, az anyagmegtakarítás és a termék drámai növekedése
minőségi.
A gép a modern, automatizált építőanyag-gyártás sarokköve.
Alkalmazási forgatókönyvek
Ez a szervo Non-Stop tekercsformázó gép sokoldalú. Különféle iparágakban használják, amelyek hosszú,
egyedi hosszúságú fém panelek.
Ezeket a paneleket nem csupán erősségük és időjárásállóságuk miatt értékelik, hanem modern megjelenést is biztosítanak
teljes körű megoldást jelentenek az épületek építéséhez.
Ipari raktárak és gyárak: Az ipari raktárak és gyárak nagy, megszakítás nélküli működésükből profitálnak
tető- és falfelületek. A gép hosszú paneleket gyárt. Ez csökkenti a helyszíni illesztéseket és a lehetséges szivárgási pontokat.
Hűtőszekrények: A panelek szigetelt maggal is előállíthatók. A folyamatos hosszúságok kulcsfontosságúak
a hőhatékonyság fenntartása.
Mezőgazdasági épületek: például istállók és tároló istállók. Ezeknek a paneleknek a tartóssága és költséghatékonysága teszi
ideálisak.
Dekoratív belső és külső burkolatok: A panelprofil testreszabható. Ez egyedi építészeti megoldásokat tesz lehetővé
tervez.
Szabványos paraméterek
Gyártási anyag: horganyzott acél, alumínium vagy színezett acél tekercsek.
Anyagvastagság: A gép 0,3 mm és 0,8 mm közötti anyagokat dolgoz fel.
Tekercs súlya: Legfeljebb 5000 kg (vagy több), a decoiler kapacitásától függően.
Panel szélessége: 800 mm és 1000 mm között (végleges formázott szélesség).
Gyártási sebesség: 15-45 méter percenként.
Vágási hossz: 1 métertől 12 méter felett programozható; folyamatos üzemmód is elérhető.
A teljes energiafogyasztás 20-40 kW között mozog. A pontos érték a gép méretétől és konfigurációjától függ.
Vezérlőrendszer: A működéshez érintőképernyős HMI-vel rendelkező PLC-t használ.
Hajtásrendszer: A vágót és az adagolót nagy teljesítményű AC szervomotorok hajtják.
Főbb előnyök
A Servo Non-Stop Roll Forming Machine játékot megváltoztató fejlesztés. Felülmúlja a hagyományos tekercsformázást
mindenféleképpen. Ez egy okosabb módja a termelésnek.
A. Nagy hatékonyság és nulla leállási idő
Ez az alapvető előny. A gép nem áll meg a panel levágásához. A szervohajtású vágórendszer szinkronizálódik
sebességét a mozgó panellel. Tiszta vágást készít. Ezután gyorsan visszatér a kiinduló helyzetbe a következőhöz
ciklusban. Ez a non-stop folyamat kiküszöböli a felgyülemlett állásidőt. Jelentősen növeli a teljes termelési teljesítményt.
B. Rendkívüli anyagmegtakarítás
A hagyományos gépeken gyakran minden panelhez van "bevezető" és "kivezető" rész. Ez elpazarolt anyag. A
A non-stop rendszer lehetővé teszi az optimalizált vágási mintákat. A panelek minimális hézaggal vághatók. Vágja
hulladékanyag szinte semmivé. Az eredmény drasztikus költségmegtakarítás, különösen nagy volumenű gyártás esetén.
C. Kiváló termékminőség
Az állandó, megszakítás nélküli alakítási folyamat konzisztensebb terméket hoz létre. Nincsenek sebességváltozások ill
mikro-megállók. Ez egységes profilú és precíz geometriájú paneleket eredményez. A szervo-vágó mechanizmus
tiszta, sorjamentes vágást biztosít. A panel élei simák és deformációmentesek.
D. Rugalmasság és gyors átállás
Minden panelbeállítás digitális receptként kerül mentésre a PLC-ben. Az üzemeltetők egy koppintással váltanak terméket felhasználóbarát módon
érintőképernyő. Ezután a gép kezeli a többit, minden beállítást automatikusan konfigurálva. Ez nagymértékben csökkenti a beállítási időt. Ez
ideális kis szériás gyártáshoz.
E. Csökkentett működési költségek
A nagyobb hatásfok több panelt jelent műszakonként. Alacsonyabb panelenkénti energiafogyasztás érhető el. Kevesebbet
anyagpazarlás csökkenti a nyersanyagköltségeket. Az automatizálás a munkaigényt is csökkenti. Gyakran egy operátor képes
kezelni a teljes vonalat.
F. Fokozott biztonság
A biztonság alapvető a tervezésben. A teljes védelem és az automatizálás korlátozza a mozgó alkatrészeknek való kitettséget. A rendszer is
több biztosítékot is tartalmaz, például vészleállító gombokat és biztonsági érzékelőket a teljes védelem érdekében.
Részletes gépleírás és alkatrészek
A teljes szervo non-stop hengeralakító gép olyan kulcsfontosságú alkatrészek egységes rendszere, amelyek zökkenőmentesen működnek együtt.
1. Decoiler (Uncoiler)
Ez a kiindulópont. Tartja a nagy fémtekercset. Motoros tüskével rendelkezik, amely kiterjeszti és megfogja
tekercs. A fékrendszer biztosítja a hátsó feszültséget. Ez a feszültség kulcsfontosságú a sima és stabil feltekercseléshez. Néhány
a decoilerek automatikusak. Az egyik tekercs végét hozzá tudják hegeszteni a következő vezetékéhez. Ez valóban non-stop működést tesz lehetővé
termelés.
2. Etető és szintező egység
A tekercsből származó fémcsík gyakran enyhén ívelt. Ez az egység lelapítja. Egy szintezőkészletből áll
tekercs. Eltávolítanak minden tekercskészletet vagy számszeríjat. Ez tökéletesen lapos csíkot garantál a tekercsformázó számára. Ezt
a laposság alapvető fontosságú a jó minőségű, precíz profil előállításához.
3. Szervohajtású előlyukasztó egység (opcionális)
Ez egy kiegészítő modul, amelyet akkor kell felszerelni, ha a paneleken előre kilyukasztott lyukak vagy bevágások szükségesek. Például lyukak
csavarok vagy szellőzés. A szervorendszer szinkronizálja a lyukasztást a mozgó szalaggal. A lyukasztást végzi
művelet menet közben. Nagyon pontos.
4. A fő tekercsformázó gép
Ez a gyártósor szíve. Egy sor állványt tartalmaz. Minden állványon van egy pár tekercs (egy felső tekercs
és egy alsó tekercs). A tekercsek precíziós megmunkálásúak kiváló minőségű acélból. A csík mindegyiken áthalad
egymást követő állás. Minden állomáson a hengerek fokozatosan meghajlítják a fémet. Fokozatosan alkotják a végső „Nagyszerű
Fal" profil. Az állványok száma a profil összetettségétől függ. Egy tipikus gép 18-25 alakítású lehet
állomások.
5. A szervo non-stop vágórendszer
Ez a szervo non-stop hengeralakító gép meghatározó eleme.
Szervomotor: A vágógép mozgásához szükséges energiát biztosítja. A PLC rendkívüli pontossággal vezérli.
Repülő vágóegység: Ez a fizikai vágómechanizmus. Ez lehet egy forgóolló vagy egy guillotine vágó. Ez
robusztus lineáris vezetőre van felszerelve.
Folyamat: A PLC valós időben figyeli a panel sebességét. A célhossz elérésekor jelet küld a
szervo motor. Erre a jelre a vágószerelvény azonnal működésbe lép és felgyorsul a pontos vágás érdekében. Megegyezik
sebességét pontosan a mozgó panellel.A szinkronizálás közben a vágó elvégzi a vágást. Minden vágás után a vágó
villámgyorsan visszahúzódik és visszaáll alaphelyzetébe. Az egész ciklus egy szempillantás alatt véget ér.
6. Kimeneti szállítószalag és rakodórendszer
Vágás után a kész panel egy kimeneti szállítószalagon mozog. Ekkor egy automatikus rakodórendszer összegyűjti a
panelek a végén. Megszámolja őket, és rendezett, rendezett kötegeket képez, így készen áll a rögzítésre és a szállításra.
7. A vezérlőrendszer (PLC és HMI)
A PLC a gép agya. Minden alkatrészt koordinál. A Human-Machine Interface (HMI) az érintés
képernyő. Lehetővé teszi a kezelő számára, hogy parancsokat vigyen be. A kezelő beállíthatja a kívánt panelhosszt, gyártási sebességet,
és mennyiség. A képernyő valós idejű adatokat jelenít meg. Megmutatja a gyártási számokat, a gép sebességét és az esetleges hibariasztásokat.
A termelési munkafolyamat
A teljes folyamat a tekercstől a kész panelig folyamatos, automatizált folyamat.
1. lépés: A tekercs betöltése
A kezelő egy acéltekercset rak a decoilerre daru segítségével. Ezután a tüske kitágul, hogy biztonságosan rögzítse a tekercset
helyén. Ezután a szalag elülső végét kézzel kell betáplálni a szintező egységbe.
2. lépés: Menetfűzés és beállítás
Először fűzze át a szalagot a szintezőhengereken. Ezután vezesse át az előlyukasztó egységen (ha van).
Végül adagolja be a tekercsformázó első állványába. A kezelő kiválasztja a termék receptjét a HMI-n.
3. lépés: Az alakítási és vágási ciklus
A hengerképző fő hajtómotorja elindul. A csík mozogni kezd. Ez áthalad minden egyes alakító állványon. A
profil fokozatosan formálódik. A teljesen kialakított panel az utolsó állványból emelkedik ki. A PLC követi a panelt
hossza. A pontos pillanatban aktiválja a szervo repülő vágót. A vágó szinkronizál, vág és alaphelyzetbe állít. Ezt
ciklus minden panelnél megismétlődik.
4. lépés: Kimenet és halmozás
A vágott panelek lefelé haladnak a szállítószalagon. Elérik az automata targoncát. A rakodógép megszámolja a kész paneleket
és takaros kupacokká formálja őket. Használhat tolót vagy emelőasztalt a stabil halmok létrehozásához.
5. lépés: Monitoring és minőségellenőrzés
A kezelő a HMI-n keresztül figyeli a folyamatot. Időszakos ellenőrzéseket végeznek az első néhány panelen. Mérnek
a hosszt és ellenőrizze a profil alakját. Az automatizálás biztosítja, hogy minden következő panel azonos legyen.
6. lépés: Tekercscsere (félautomata)
A zökkenőmentes átmenet biztosítása érdekében a gép lelassul, amikor a tekercs majdnem kész. Megszólalhat egy riasztó. A
operátor előkészíti a következő tekercset. A félautomata sorban a gép rövid időre megáll. A kezelő hegeszti az újat
tekercs a régihez. Ezután a gyártás folytatódik. Egy teljesen automata vonalban tekercskocsival és hegesztőgéppel ez a folyamat
megállás nélkül történik.
Ez a szervo non-stop hengeralakító gép kiküszöböli a vágás szükségességét – ez a hagyományos rossz
hengeralakítás. Integrált szervotechnológiája folyamatos működést tesz lehetővé. Az eredmény egy nagy sebességű folyamat, amely
drasztikusan csökkenti a hulladékot.
Kézzelfogható előnyöket kínál. Ezek közé tartozik a nagyobb teljesítmény, az alacsonyabb működési költségek és a kiváló termékkonzisztencia.
A nagy fesztávú fémpanelek bármely gyártója számára ez a gép nem csupán egy frissítés. Ez egy átalakító
befektetés. Versenyképességet biztosít egy igényes piacon. Új mércét állít fel a minőség és a termelékenység terén
az építőanyag-ipar.
Érdeklődést küldhet a Parfunak a hengeralakító gépek, szendvicspanel gépek, hengeralakító gépek tartozékai ár- és projektinformációiért. Garantáljuk a választ 24 órán belül.
Cookie-kat használunk, hogy jobb böngészési élményt kínáljunk, elemezzük a webhely forgalmát és személyre szabjuk a tartalmat. Az oldal használatával Ön elfogadja a cookie-k használatát.Adatvédelmi szabályzat