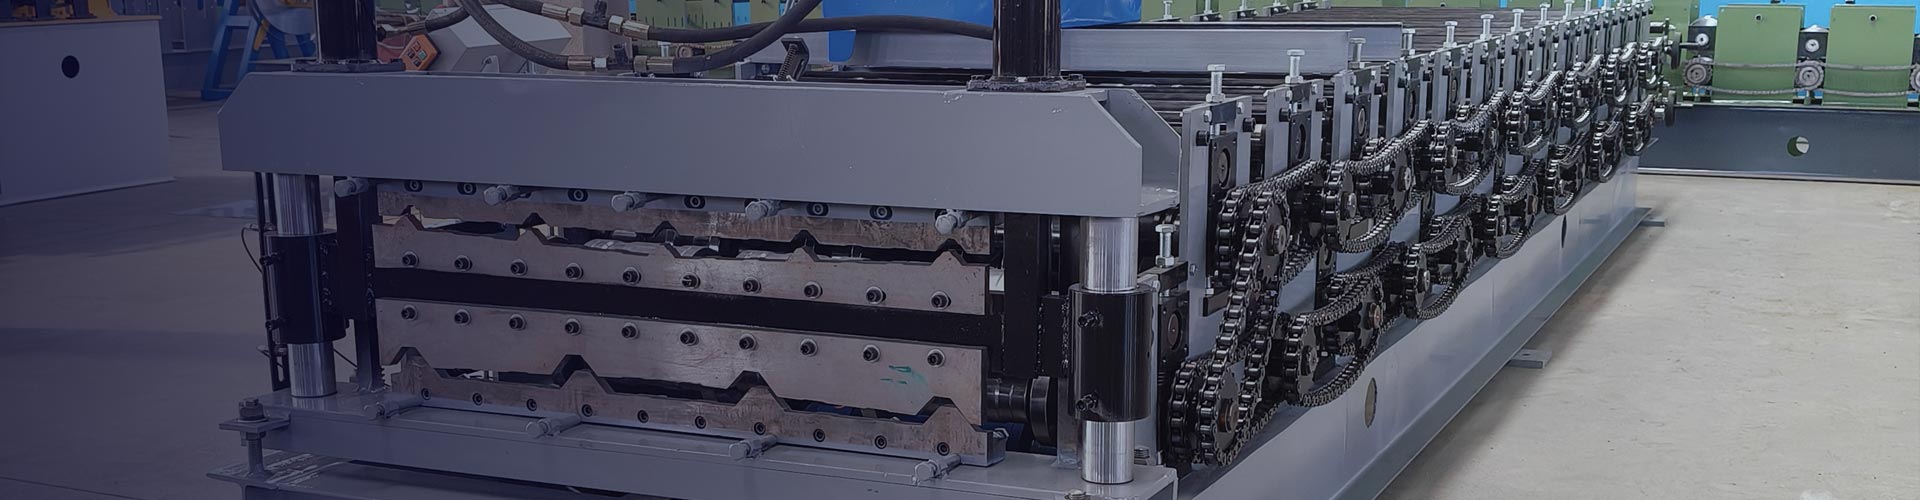
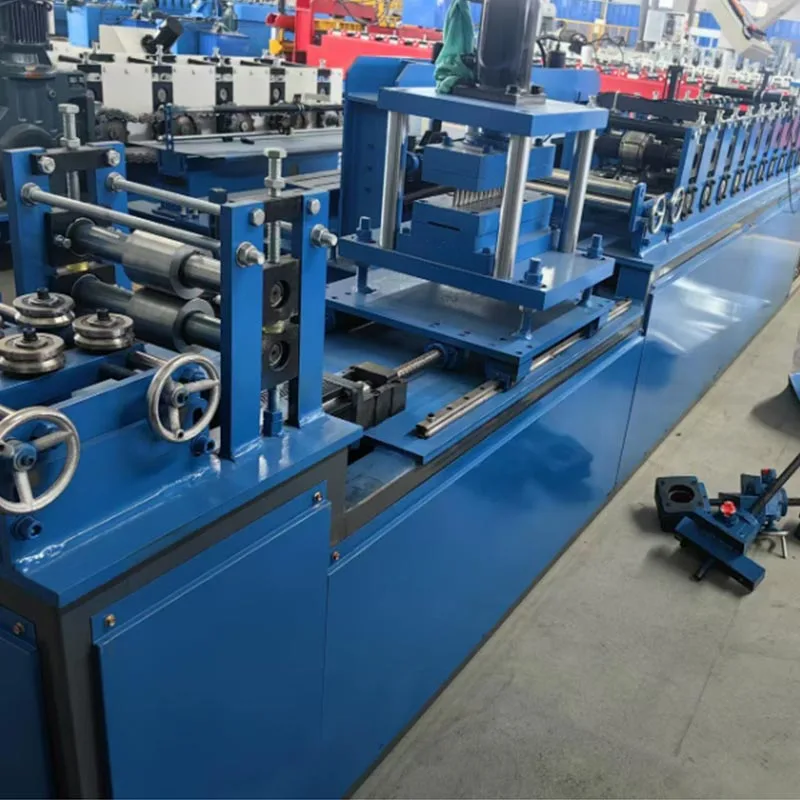
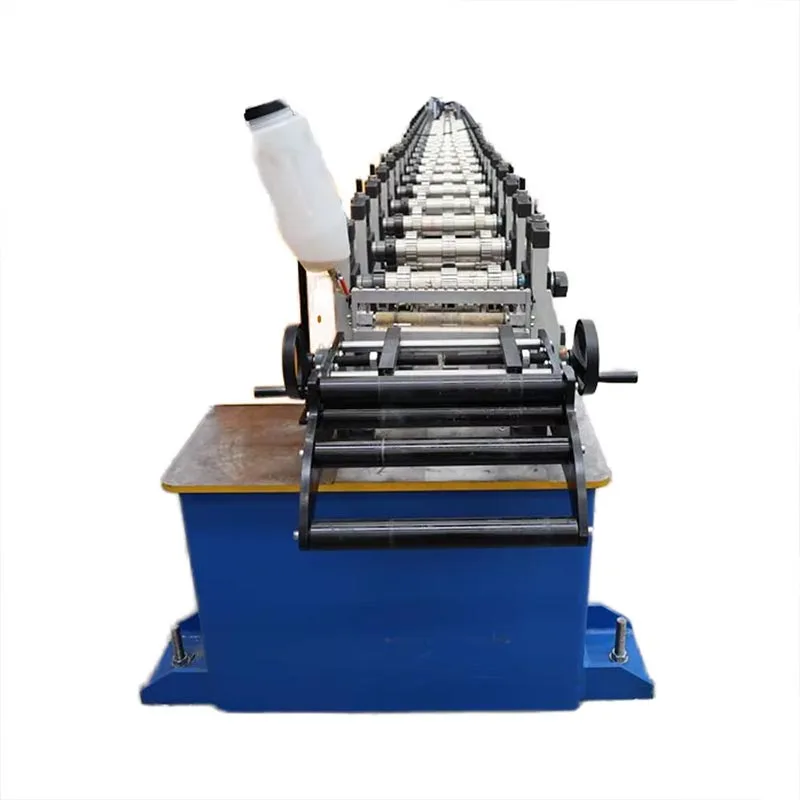
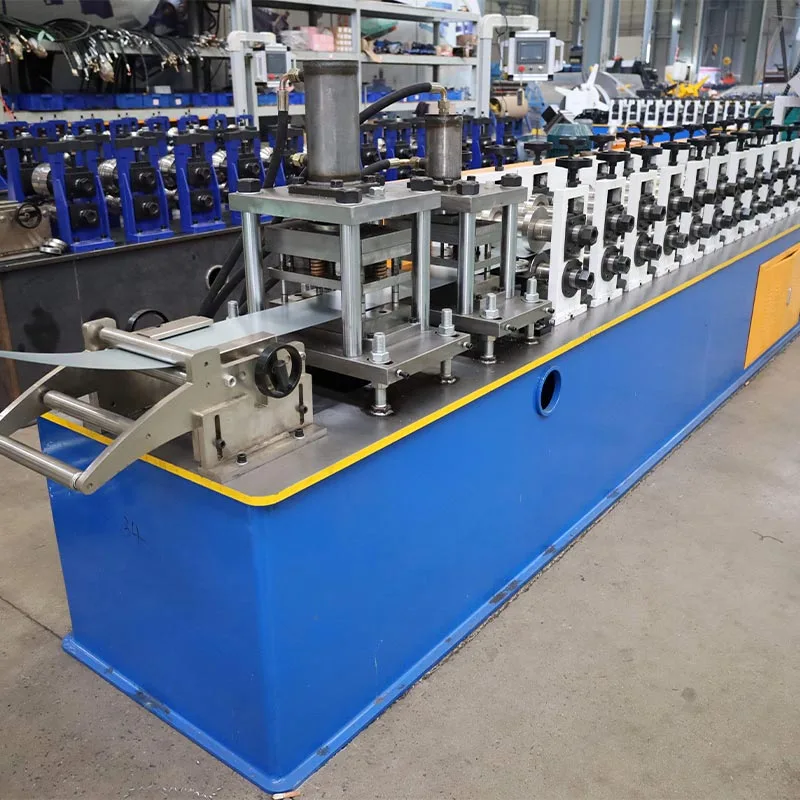
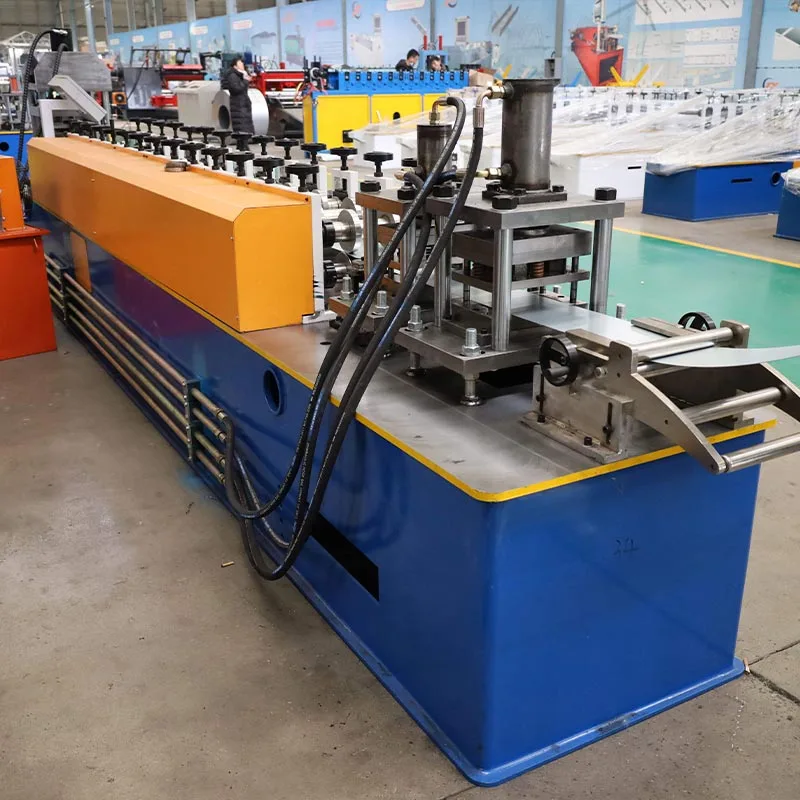
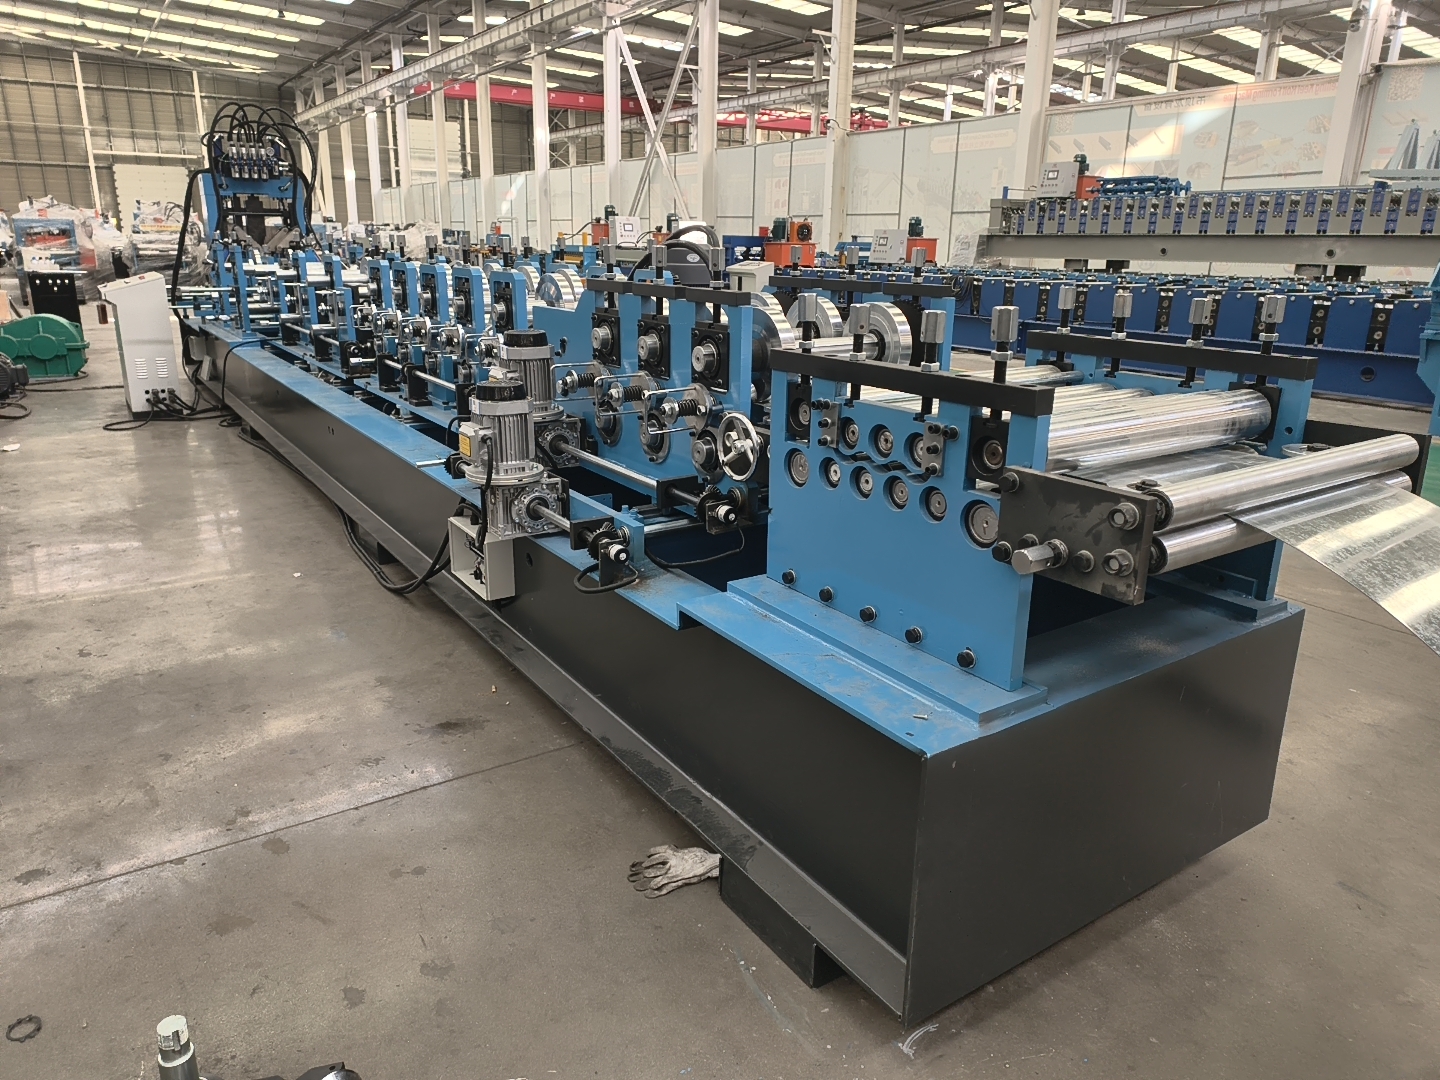
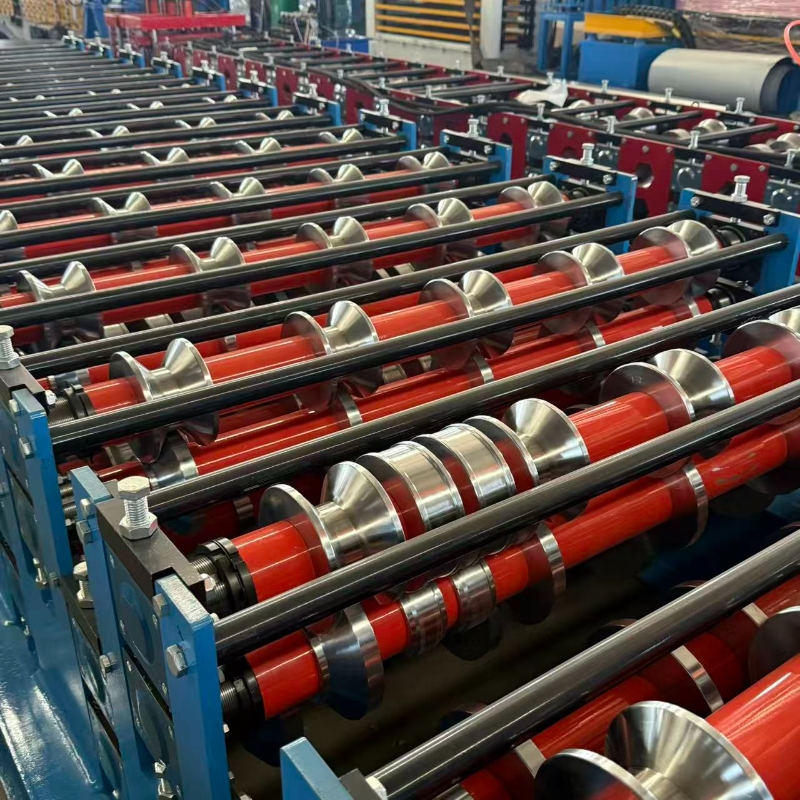
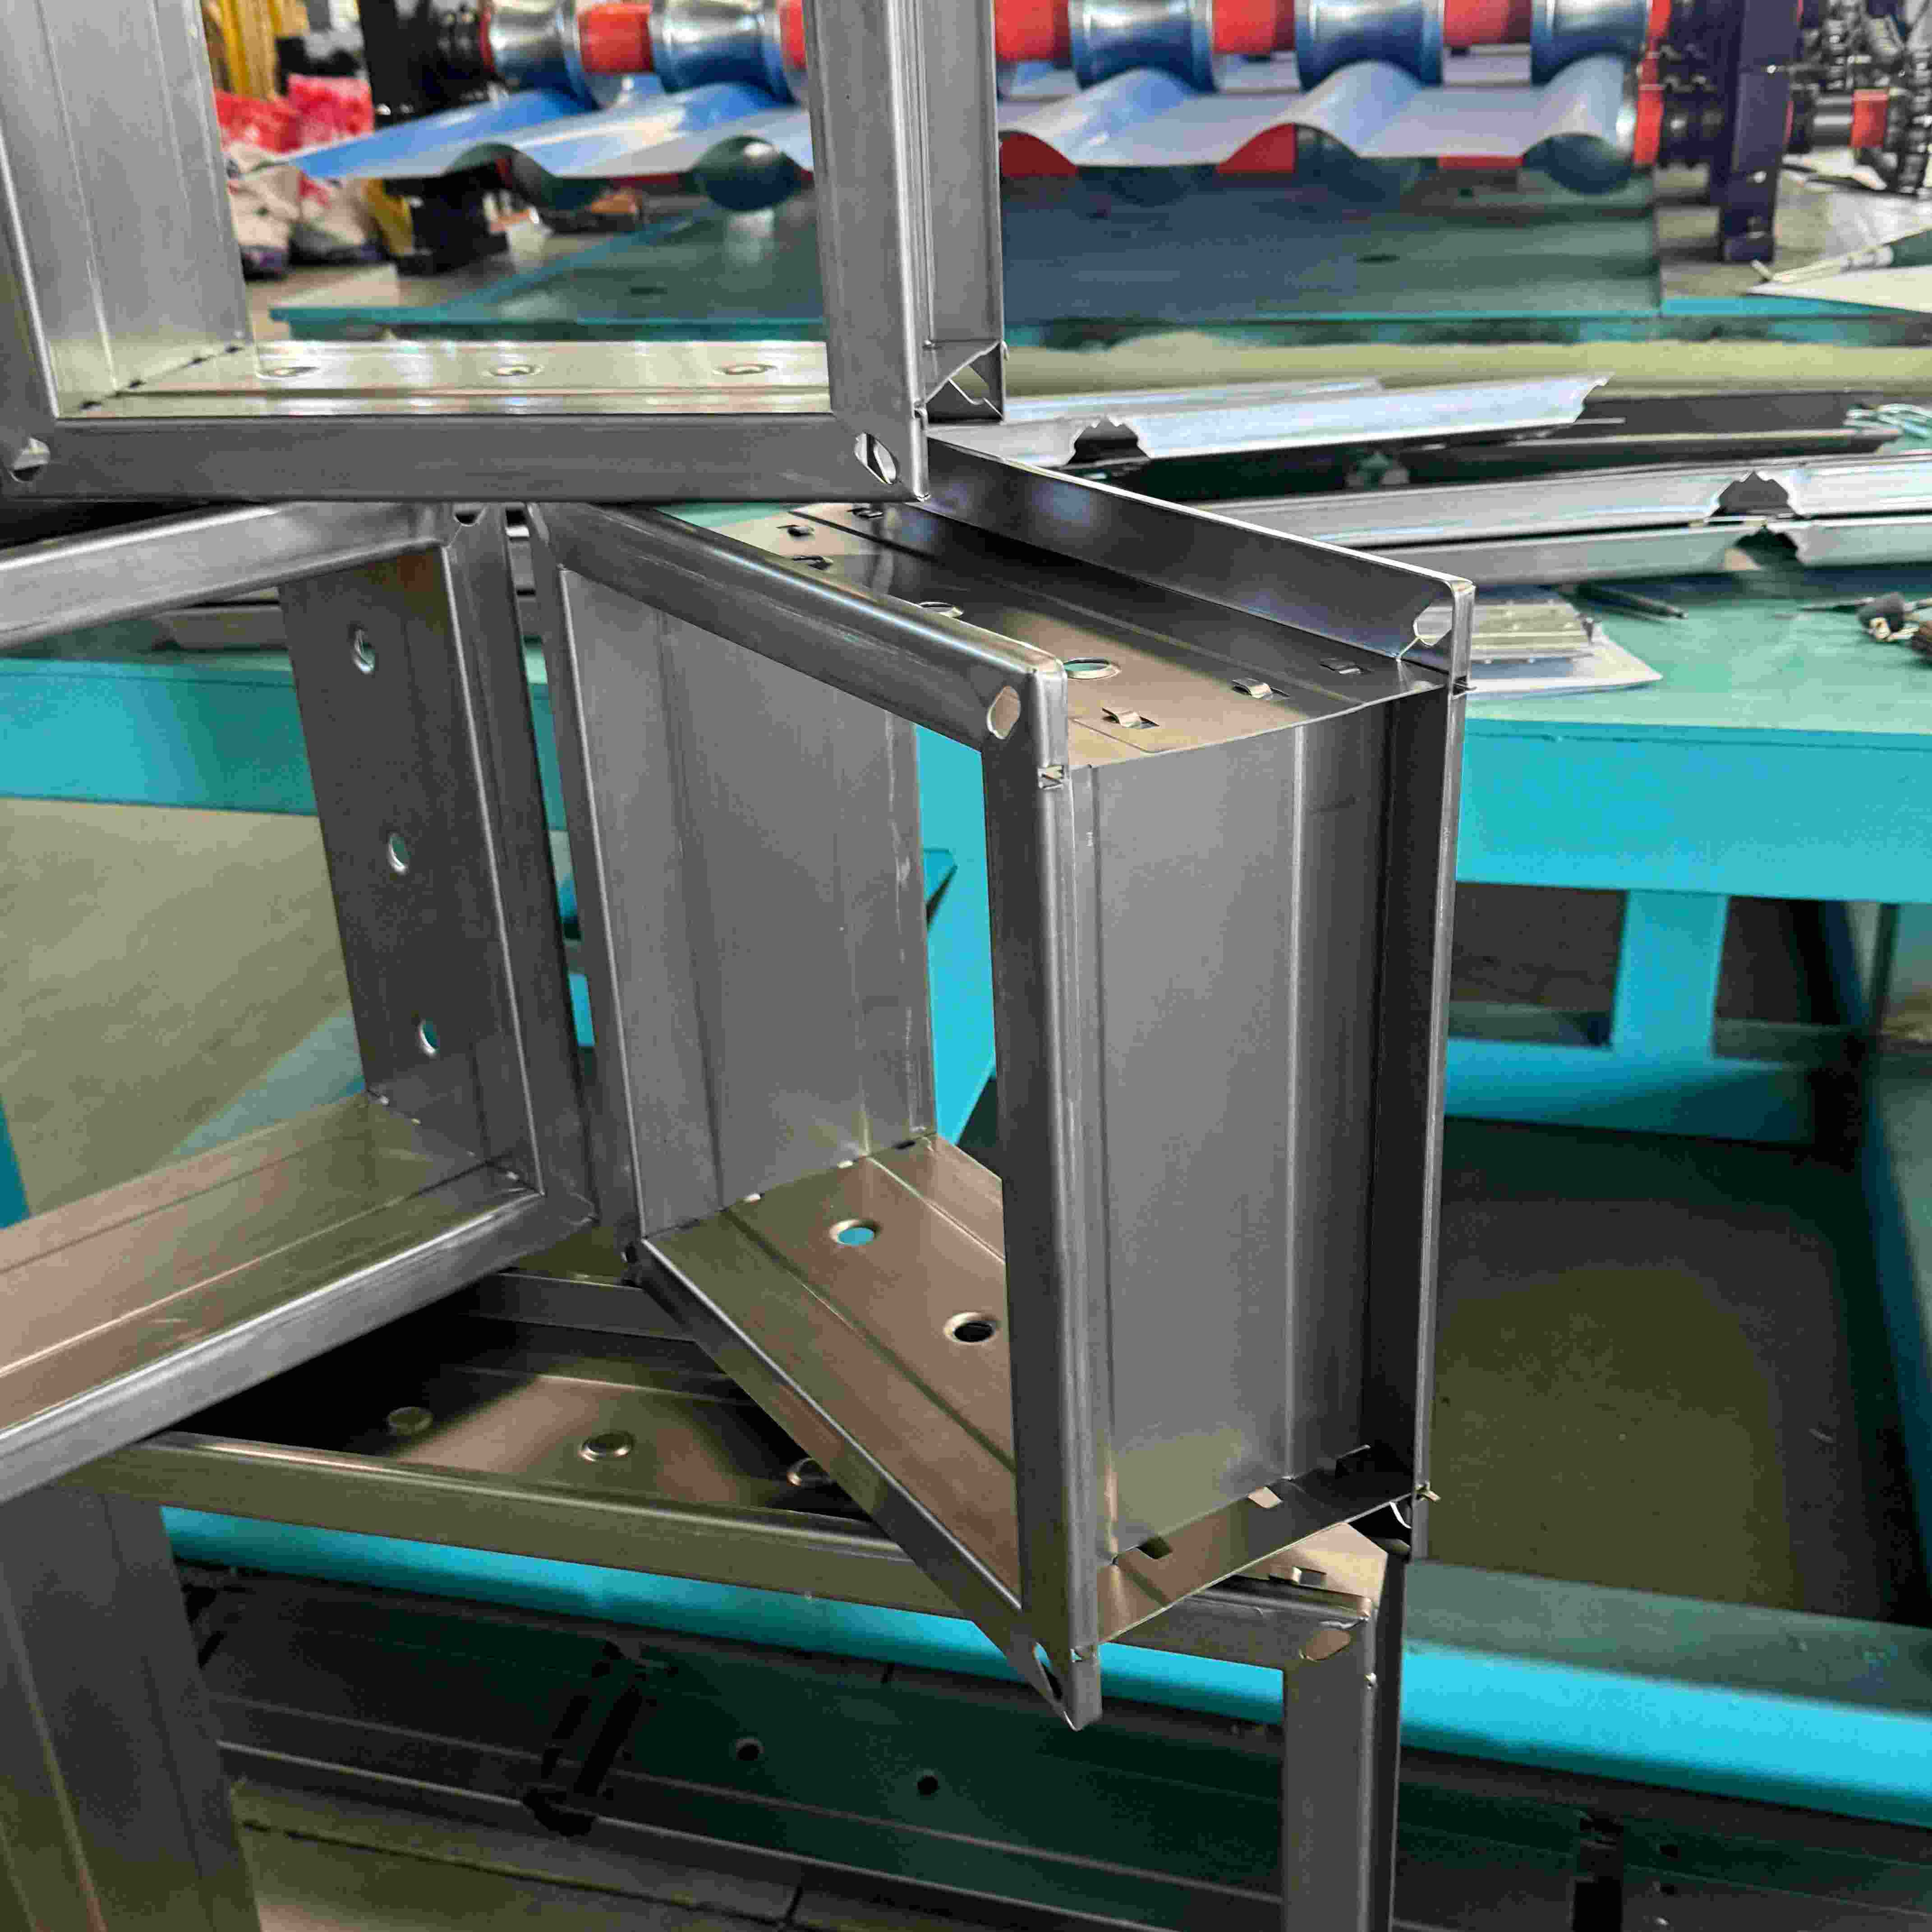
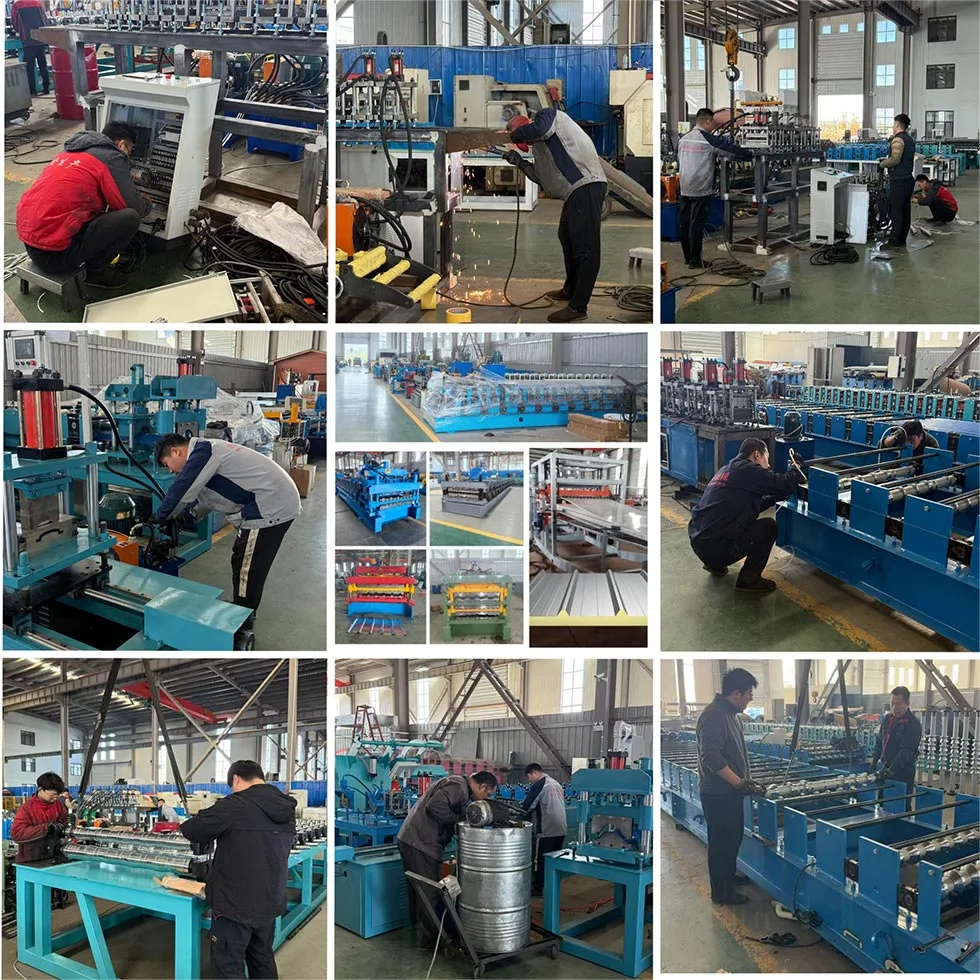
A Parfu International Trading Co., Ltd. által gyártott sebességváltóval hajtott acélhengerformázó gép egy erős ipari gép. Az építőiparban használják. Ez a gép nyersacél tekercseket dolgoz fel. Precíz építőelemeket gyárt. Ezeket a részeket acél csapoknak, síneknek és csatornáknak nevezik.
Ezek alkotják a modern épületek csontvázát vagy "sárkánycsontját". Ez a sebességváltóval hajtott acélhengerformázó gép átalakul
építkezés. A lassú, kézi munkát gyors, automatizált gyártással váltja fel.
The name "Gear Box" comes from its core drive system. This system uses hardened gears to deliver immense strength,
durability, and smooth operation.These Gear Box Steel Framing Machines can run for long periods under heavy loads.
Ők
are the workhorses of light gauge steel (LGS) framing manufacturing.
Hogyan működik?
A sebességváltóval hajtott acélhengerformázó gép egy hengeralakító rendszer. Folyamatos, automatizált formában formálja a fémet lépésről lépésre
folyamatot. Ez a rendszer megállás nélkül alakítja át az alapanyagot kész keretekké.
A. Uncoiler / Decoiler
Ez a kiindulópont. A heavy-duty decoiler holds the large coil of steel. Simán letekerteti a tekercset és
betáplálja a gépbe. Sok decoilers motoros fékkel rendelkezik. Ez biztosítja a konzisztens, feszültségkontrollt
takarmány. It prevents the coil from unraveling uncontrollably.
B. In-Feed Guide & Szintező egység
Ez a szakasz bevezeti a szalagot a gépbe, és lesimítja annak kezdeti ívét. Ezt a görbét el kell távolítani, hogy
a végtermék egyenes és méretpontos.
C. A hengermű / alakító állomás
Ez a gép szíve. Páros gördülő tengelyek sorozatából áll. Ezeken a tengelyeken egyedi tervezésű
alakító görgők (vagy matricák) vannak felszerelve.
Progresszív alakítás: Az acélszalag minden görgőpáron áthalad. Minden állomás egy kis, növekményes műveletet hajt végre
hajlítsa meg. Az első néhány állomás elkezdheti gyűrni a széleket. A következő állomások fokozatosan hajtogatják a fémet a
C-alakú, U-alakú vagy más összetett profil.
Sebességváltó hajtás: Az alakító állomás minden tengelypárja egy központi hajtótengelyhez csatlakozik. Ez a kapcsolat az
robusztus sebességváltón keresztül készült. A fogaskerekek az összes görgőt tökéletes szinkronba zárják. Ez kiküszöböli a csúszást, garantálva
egységes és jó minőségű termék.
D. Lyukasztó és bemetsző egység
Ez a sebességváltóval hajtott acélhengerformázó gép gyakran tartalmaz integrált lyukasztóállomást. Hidraulikus vagy szervohajtású
lyukasztó lyukak létrehozásához a csap hálójában. Ez az alapvető formázáson túl kritikus funkciókat is hozzáad. Ezek a lyukak arra valók
elektromos vezetékek, vízvezetékek és mechanikus csatornák. A bemetsző egységek szakaszokat vághatnak ki a végein
csapok. Ez lehetővé teszi a könnyebb csatlakoztatást a pályákhoz vagy más alkatrészekhez.
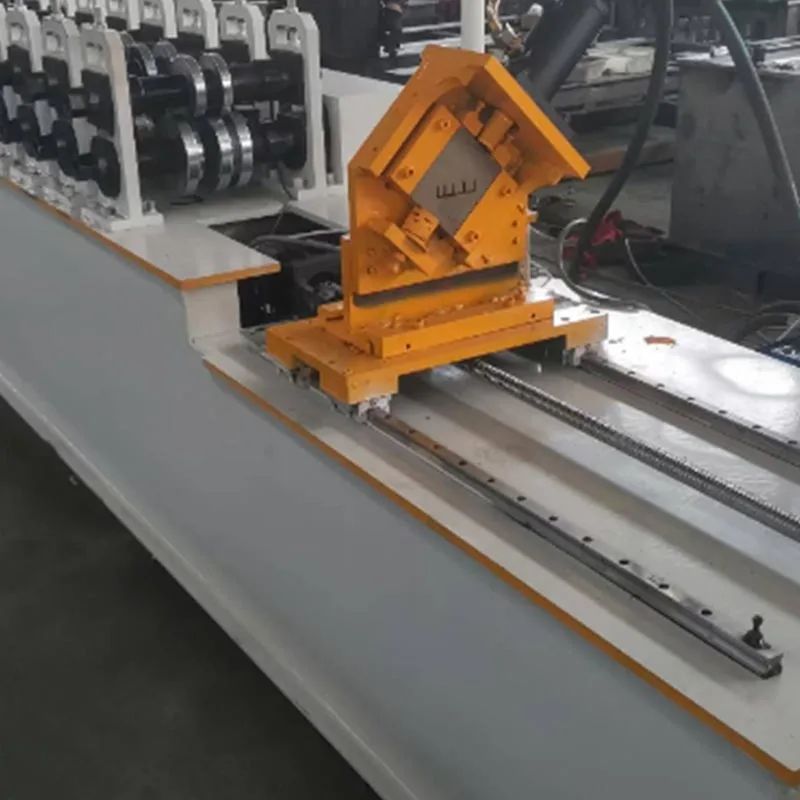
E. Vágórendszer
A teljes kialakítás után az acélt hosszra vágják. Ez két elsődleges rendszer egyikével történik:
Flying Cut-Off: Ez egy nagy sebességű rendszer. A vágóegység a mozgóprofillal szinkronban mozog a
vágni. Ezután visszatér kiinduló helyzetébe. Ez lehetővé teszi a folyamatos, megállás nélküli gyártást. Ideális a
nagy volumenű kimenet.
Statikus levágás: A gép minden vágásnál rövid időre leáll. Hidraulikus olló vagy fűrész tisztán vágja a profilt. Ez egy
egyszerűbb, robusztus megoldás, ami valamivel lassabb.
F. Vezérlőrendszer (PLC és HMI)
A programozható logikai vezérlő (PLC) a gép agya. A kezelő ember-gép interfészt (HMI) használ
érintőképernyő minden vezérléséhez. Az operátor a következő paramétereket adja meg:
Profil típusa (pl. Stud, Track), Kívánt hossz, Mennyiség, Lyukasztási minta és távolság
A PLC ezeket a parancsokat nagy pontossággal hajtja végre. Kezeli a decoilert, a görgőket, a lyukasztókat és a vágót.
G. Out-Feed Table / Run-Out Table
Az utolsó szakaszban a méretre vágott darabokat kiszállítják a gépből. Ezután szépen egymásra rakják, készen vannak
kötegelésre és szállításra.
Hagyományos paraméterek és specifikációk
Alapvető figyelembe veendő specifikációk:
Anyagvastagság (mérő): A gép képességét a kompatibilis acélvastagság tartománya alapján határozza meg.
jellemzően 0,4-2,0 mm-rel (körülbelül 25-12-es méretű).
Anyagszélesség: Ez a paraméter határozza meg a legmélyebb csapkarima határát. Egy 150 mm-es csaphoz például a
körülbelül 300 mm széles tekercs.
Formázási sebesség: Azt jelzi, hogy percenként hány méter profil készül (mpm). A tipikus sebesség 15-től
45 mpm feletti, amelyet közvetlenül a gép teljesítménye és kialakítása befolyásol.
Hengerállomások: A formázási lépések száma közvetlenül befolyásolja a termék pontosságát. Több állomás simább,
bonyolultabb profilok. Az alapgépek 12-16 állomással rendelkeznek; a fejlett modellekben 20 vagy több van.
Tengely átmérője és anyaga: A tengelyeknek erősnek és merevnek kell lenniük. A kiváló minőségű gépek szilárd, magas széntartalmúak
acél tengelyek. Ezek gyakran edzettek és köszörültek a pontosság és a hosszú élettartam érdekében. Az általános átmérők 65 mm, 70 mm és
80 mm.
Henger anyaga: Az alakító görgők kivételes kopásállóságot biztosítanak, amelyet kiváló minőségű ötvözött acél felhasználásával érnek el
(Cr12, Cr12MoV) és keményítjük őket HRC 58-62-re.
Főmotor teljesítménye: Ez a hajtómotor teljesítménye kilowattban (kW), amely meghatározza a gép nyomatékát és
kapacitás vastagabb anyagokhoz. Az általános névleges teljesítmény 5,5 kW és 22 kW vagy több között van.
Vezérlőrendszer: A vezérlőrendszer a PLC-ből (pl. Siemens, Mitsubishi) és a HMI képernyőből áll.
Lyukasztási kapacitás: a lyukasztó egység teljesítménye, a percenkénti maximális lyukak és a lyukasztás mértékével mérve
erő (tonna).
Főbb előnyök
A sebességváltóval hajtott acélhengerformázó gép jelentős előnyöket kínál a kézi gyártással és az alternatív keretezéssel szemben
rendszerek.
Rendkívül nagy hatásfok: Egy gép óránként több száz méternyi keretet képes kidolgozni. Automatizálja a munkát
több tucat kétkezi munkás.
Kiváló pontosság és konzisztencia: Minden gyártott darab egyforma. Ez kiküszöböli az emberi hibákat. It leads to
gyorsabb, egyszerűbb és pontosabb helyszíni összeszerelés. Az épületek egyenesebben és igazabban emelkednek.
Figyelemre méltó szilárdság és tartósság: A sebességváltó hajtásrendszere hihetetlenül robusztus. Nehéz használatra készült,
folyamatos használat ipari környezetben. Hosszú élettartamú, minimális karbantartás mellett.
Nagy rugalmasság: A görgőkészlet megváltoztatásával (egy "tekercsforma") ugyanaz a gép különböző profilokat tud készíteni.
A gyártó gyorsan átválthat a csapok gyártásáról a lánctalpakra vagy a korlátokra. Ez a gyártás rendkívüli sokoldalúságát növeli.
Jelentős költségcsökkentés: A kezdeti befektetést jelentős megtérülés ellensúlyozza. A gép drámaian süllyed
csökkenti a munkaerőköltségeket, csökkenti az anyagpazarlást, és felgyorsítja a projektek befejezését, növelve ezzel az általános jövedelmezőséget.
Fokozott biztonság: Az automatizálás csökkenti annak szükségességét, hogy a dolgozók éles fémlemezeket szerszámokkal kezeljenek. Ez csökkenti a
vágások, húzódások és egyéb műhelyi sérülések veszélye.
Elsődleges használati forgatókönyvek
Ezek a sebességváltóval hajtott acélhengerformázó gépek nélkülözhetetlenek minden könnyű acél keretezéssel kapcsolatos művelethez.
Lakóépületek építése: Ezeket a gépeket általában belső és belső alkatrészek gyártására használják
külső falak, padlógerendák és tetőtartók lakó- és lakóépületekben.
Kereskedelmi konstrukció: Ez a gép ideális belső válaszfalak, mennyezetrácsok és egyéb alkatrészek gyártására
külső függönyfalak kereskedelmi épületekben, például irodákban, szállodákban, kórházakban és iskolákban.
Ipari építés: Raktárak, gyárak és más nagyméretű ipari építmények építéséhez, ahol hosszúak
fesztávra és tiszta vonalakra van szükség.
Hidegen alakított acél (CFS) gyártóüzemek: Ezek az elsődleges vásárlók. A cég szakosodott
előregyártott falpanelek, rácsos tartószerkezetek és egyéb alkatrészek gyártása az építőipar számára.
Moduláris és előregyártott építés: Ez egy növekvő terület. A gépi gyártású alkatrészek pontossága tökéletes
telephelyen kívüli moduláris építéshez, ahol a paneleket gyárban építik meg és a helyszínen szerelik össze.
A termelési munkafolyamat
A nyersanyagtól a késztermékig folyó folyamat áramvonalas, folyamatos áramlás.
1. lépés: Rendelés és programozás
Az operátor átadja az összes rendelési specifikációt, beleértve a profil méreteit, hosszát, mennyiségét és lyukasztását
minták – a beszerzési megrendelésből közvetlenül a gép PLC-jébe a HMI képernyő segítségével.
2. lépés: Anyagbetöltés
Miután a targonca egy tekercset rakott a decoilerre, a kezelő a vezető végét átvezeti a szintező egységen, és
az első alakító hengerekbe.
3. lépés: A gép beállítása (tekercscsere - ha szükséges)
Egy másik profilra való váltáshoz a kezelőnek ki kell cserélnie a tengelyeken lévő alakító görgőket – ez a folyamat
az átállás legidőigényesebb lépése. A modern gépek célja, hogy ezt a folyamatot olyan gyorssá tegyék, mint
lehetséges.
4. lépés: Az alakítási és lyukasztási folyamat
A kezelő elindítja a gépet. A decoiler táplálja az acélszalagot. Az alakítás során a lyukasztó egység
egyidejűleg előre programozott lyukakat hoz létre.
5. lépés: Vágás hosszra
A teljesen kialakított és lyukasztott profil eléri a vágórendszert. A profillal együtt egy repülő vágórendszer mozog,
tiszta vágást végez, és visszatér kiinduló helyzetébe. A folyamat folyamatos.
6. lépés: Kimenet és halmozás
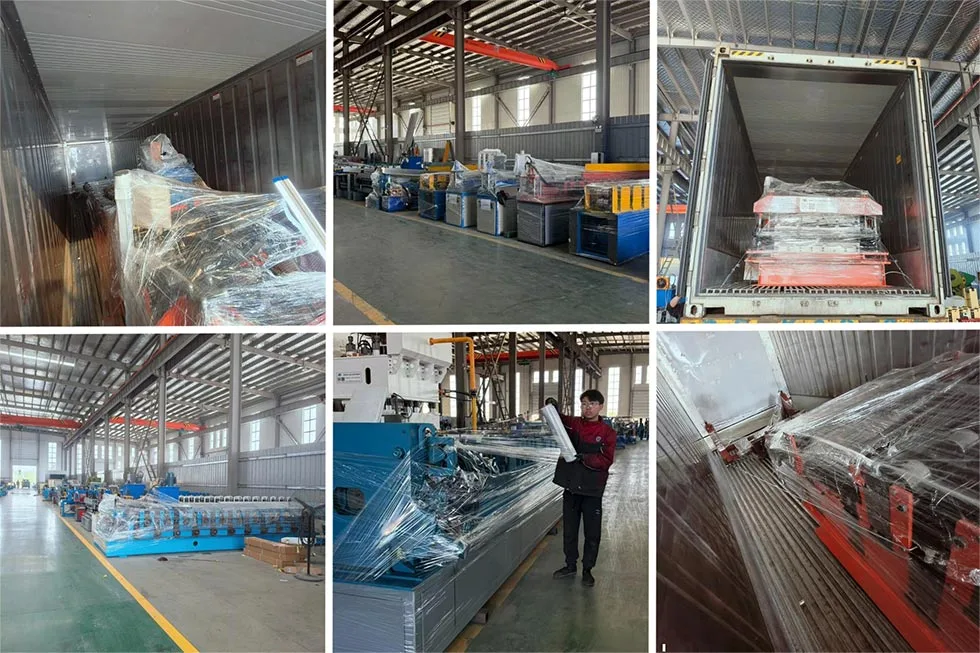
A kész darabokat kiszállítják, egymásra rakják, kötegbe foglalják és felcímkézik, így készen állnak a szállításra.
7. lépés: Minőségellenőrzés
Az állandó minőség garantálása érdekében a dolgozók rendszeres időközönként ellenőrzik a méreteket, alakot és a furatok elhelyezését
specifikációk. Ez biztosítja a gép folyamatos kalibrálását és a szabványnak való megfelelést.
Érdeklődést küldhet a Parfunak a hengeralakító gépek, szendvicspanel gépek, hengeralakító gépek tartozékai ár- és projektinformációiért. Garantáljuk a választ 24 órán belül.
Cookie-kat használunk, hogy jobb böngészési élményt kínáljunk, elemezzük a webhely forgalmát és személyre szabjuk a tartalmat. Az oldal használatával Ön elfogadja a cookie-k használatát. Adatvédelmi szabályzat