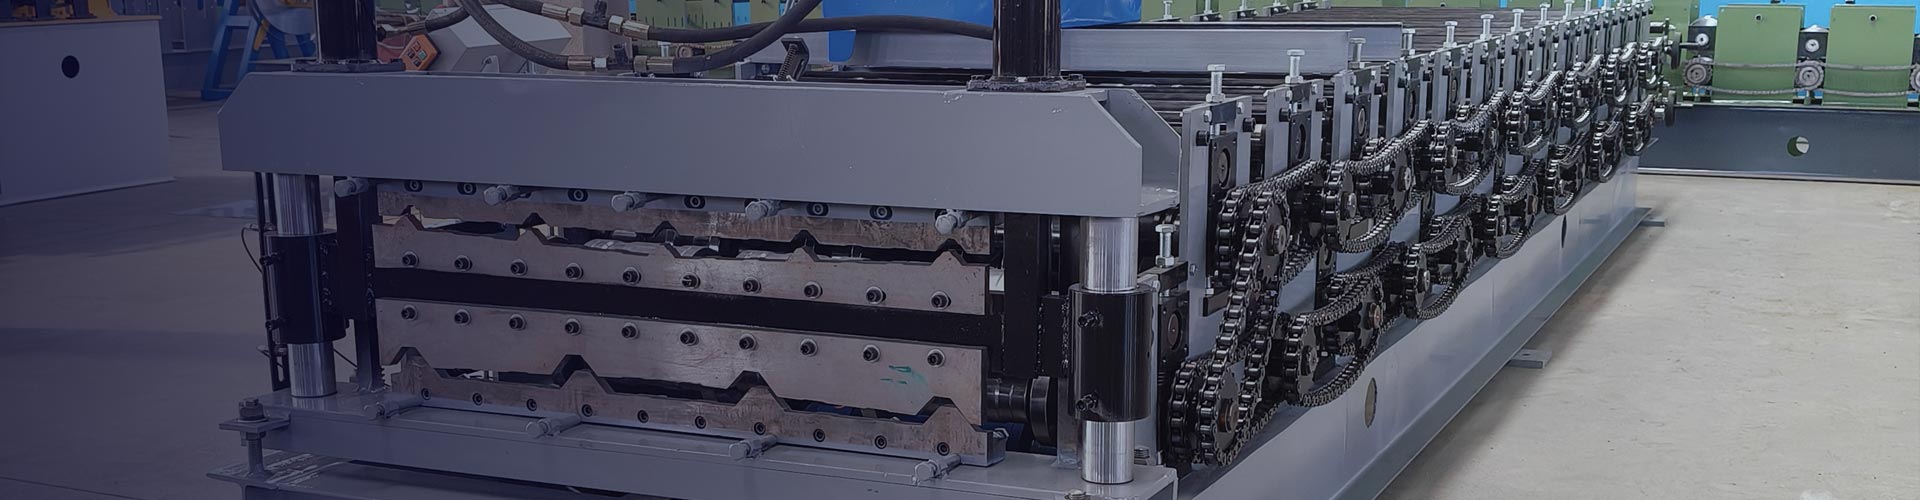
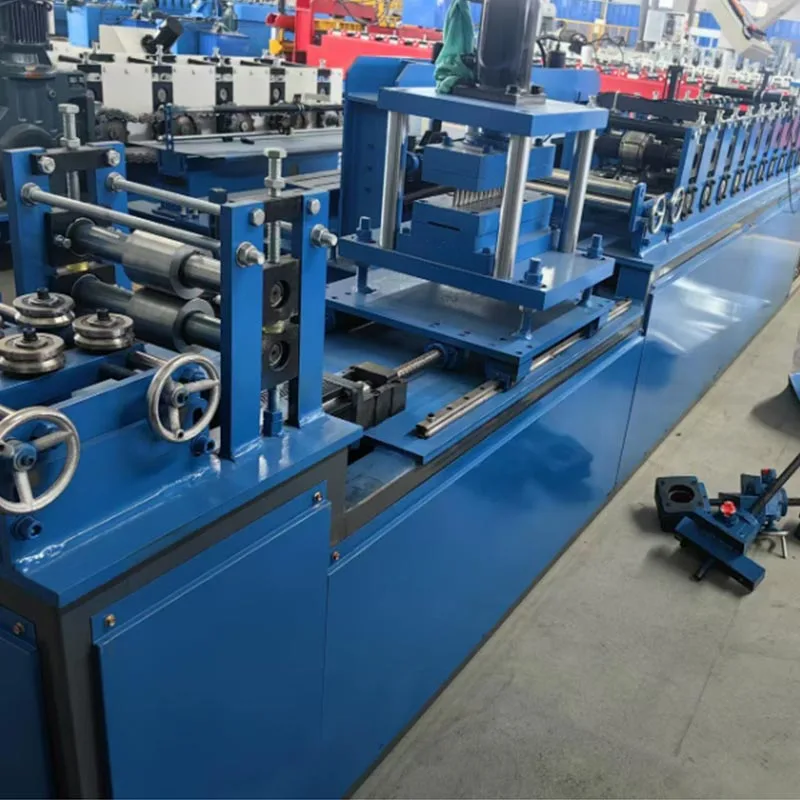
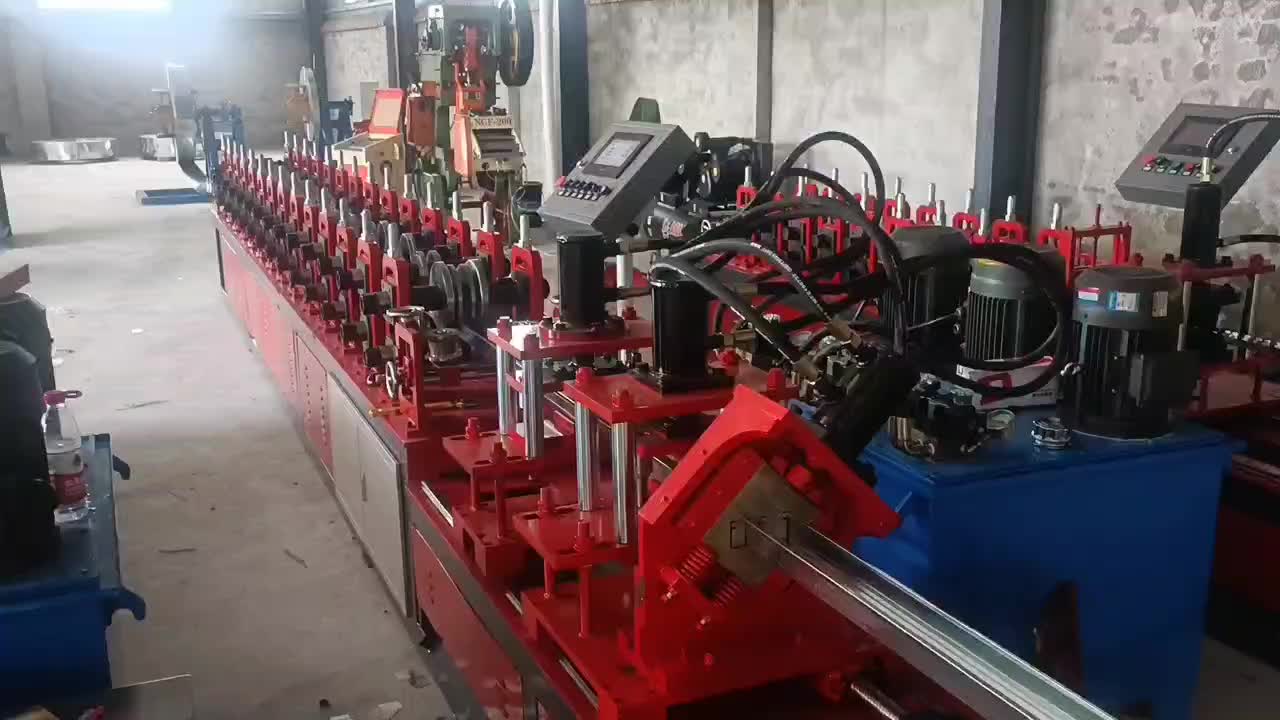
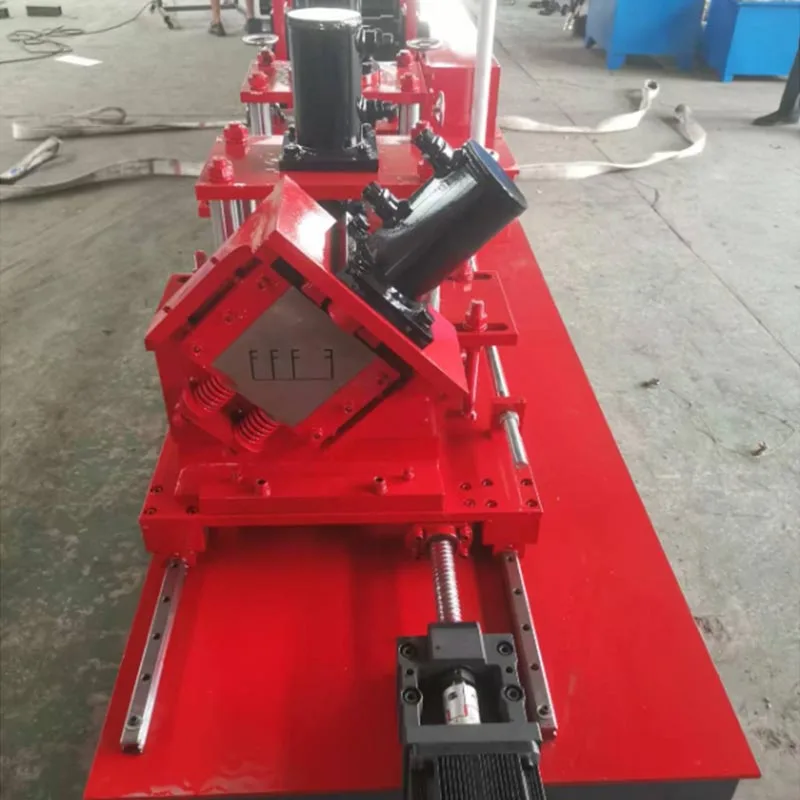
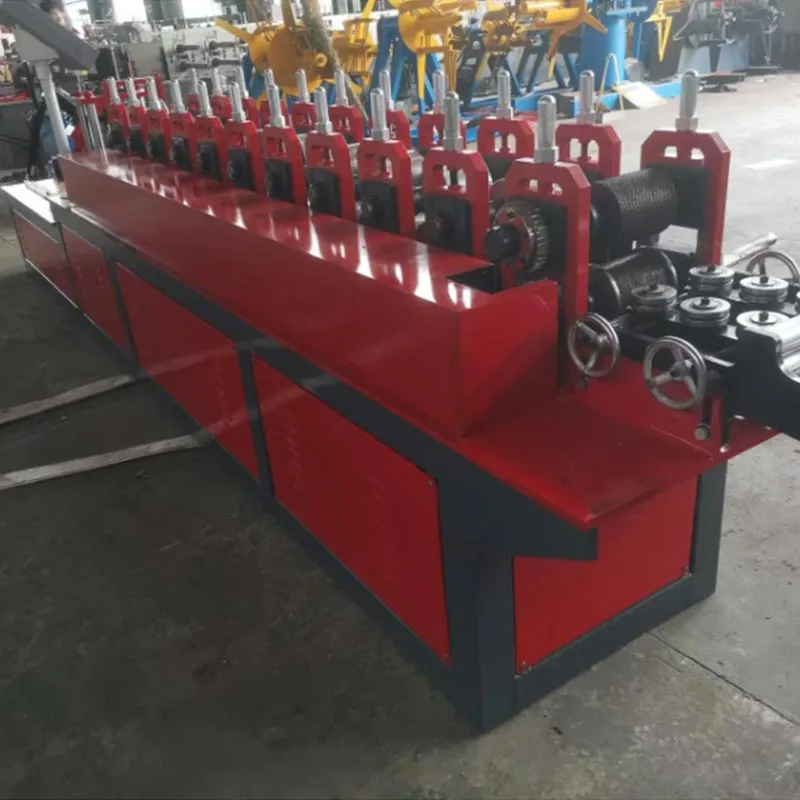
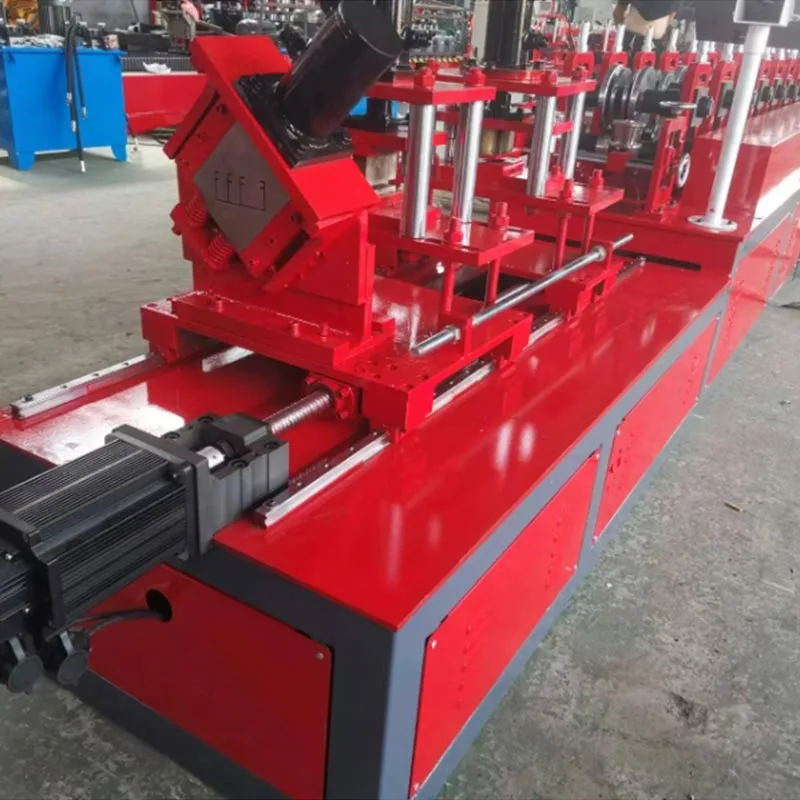
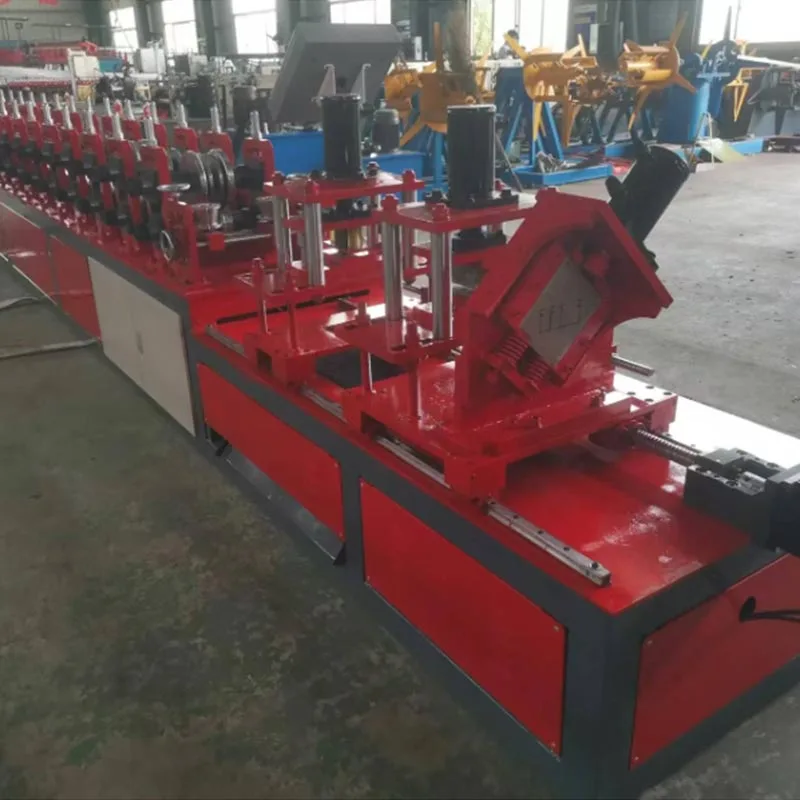
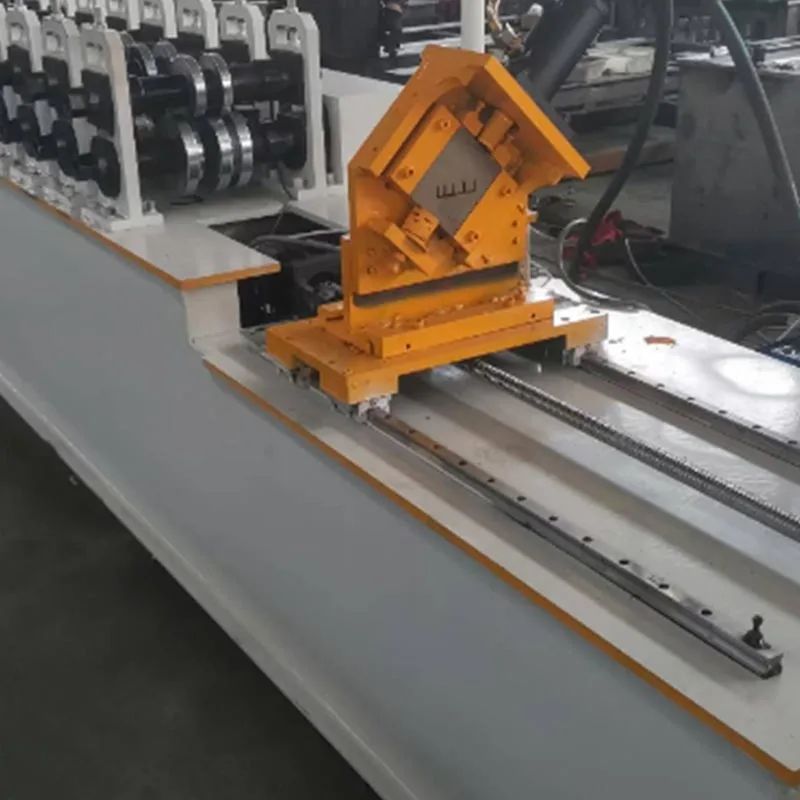
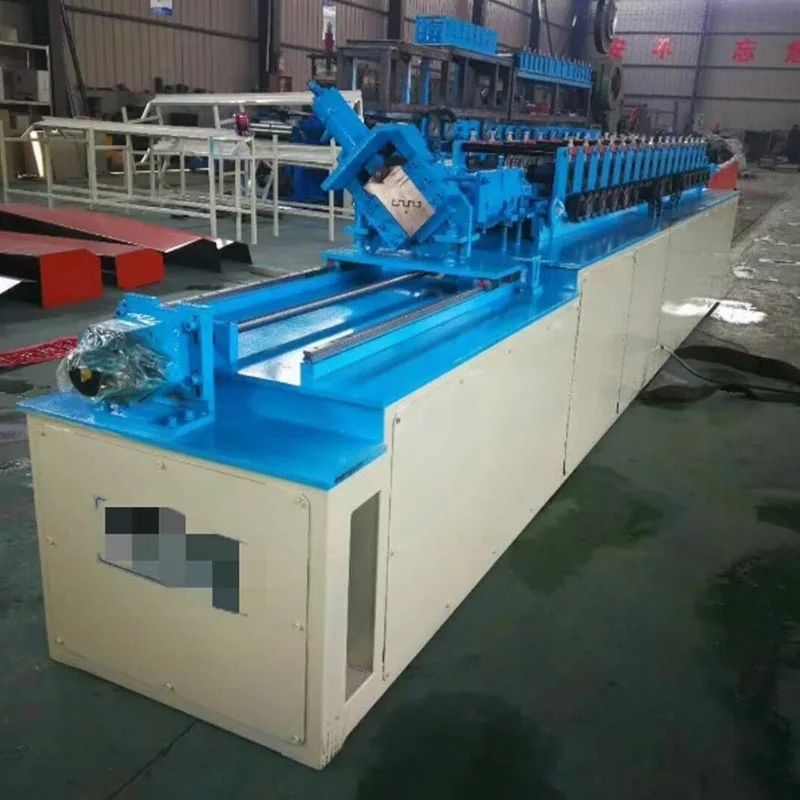
A Parfu International Trading Co., Ltd. által gyártott Light Steel Keel Machine két az egyben gép egy fejlett ipari berendezés. Az építőipar számára készült. Ez a gép két alapvető keretelemet állít elő. Ezek függőleges csapok és pálya (más néven felső és alsó futó vagy menny és föld gerinc).
Hagyományosan ezekhez a profilokhoz két külön gépre volt szükség. Ez az új kettő az egyben rendszer mindkét funkciót egyesíti. Ez
van
rendkívül hatékony és helytakarékos megoldás. A Light Steel Keel Machine Kettő az egyben gép alkotja ezeket az alkatrészeket
tekercselt
horganyzott acél szalagok. Nagy pontossággal és gyorsasággal működik.
Ez a gép létfontosságú a modern gipszkarton és könnyű acélvázszerkezetekhez. Ez
segít
létrehozza a falak és a mennyezet vázát. Integrált kialakítása jelentős előrelépést jelent az építésben
anyaggyártás.
Részletes leírás
A Light Steel Keel Machine két az egyben gép egy teljes hengeralakító rendszer. Ez nem egy egyszerű gép. A folyamat
a letekerőnél (kifizető állvány) kezdődik. Feladata az alapanyag tekercs megtartása és zökkenőmentes betáplálása a
gyártósor.
V. Ez a kiindulópont.
Tartja a nagy nyersanyag tekercset. Az anyag jellemzően horganyzott acélszalag. Az uncoiler táplálja a
simán és következetesen fújja be a gépbe. Gyakran van benne fékező mechanizmus. Ez megakadályozza a tekercset
túl gyorsan kitekeredett.
B. Vezető és szintező eszköz
Ez az egység korrigálja az íveket és eltávolítja az acélszalag csavarodásait. A formázás előtt elsimítja az anyagot
folyamatot. Ez elengedhetetlen az egyenes és precíz termékek készítéséhez.
C. Szervohajtású decoiler (opcionális, de általános)
Ez egy kifinomult takarmányozási rendszer. Szervomotort használ a nagy pontosságú vezérléshez. Meghúzza az anyagot
pontos hosszban előre. Ez elengedhetetlen a méretre vágási folyamathoz. Biztosítja minden csapot és síndarabot
azonos meghatározott hosszúságú.
D. A fő hengeralakító állomás
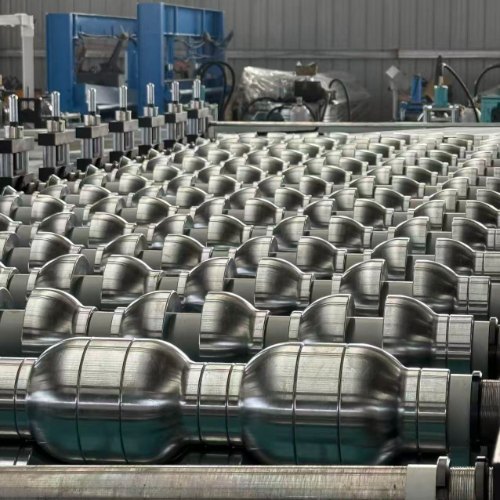
Ez a gép szíve. Egy sor hengermű állványból áll. Minden állványon van egy edzett készlet
acélhengerek (matricák). Ezeknek a görgőknek az alakja sajátos.
A csík minden egymást követő állványon áthalad. Minden lépésnél a görgők fokozatosan meghajlítják az acélt. Ők alakítják
a végső profilba. Egy kettő az egyben géphez ezt az állomást úgy tervezték, hogy csap- és sínprofilt is képezzen.
E. Profilváltási mechanizmus
Ez az alapvető funkció, amely "kettő az egyben" funkciót biztosít. Nem két összecsavarozott gépről van szó. Ez egy intelligens
rendszer. A váltás két alapvető módon történhet:
Kézi görgőcsere: A kezelő fizikailag cserél néhány görgőt az alakító állomáson. Ez a módszer az
költséghatékony. Alkalmas olyan gyárakban, ahol nem kell túl gyakran profilt váltani.
Automatikus/Szervo kapcsolás: Ez egy fejlettebb rendszer. A gép szervomotorokat használ bizonyos görgők eltolására
és pozícióból. Az átváltás a vezérlőpulton keresztül történik. Gyors és minimális kézi munkát igényel.
Ez nagymértékben csökkenti a gyártási folyamatok közötti állásidőt.
F. Lyukasztó és bemetsző egység
A csapokhoz gyakran lyukak szükségesek a víz- és elektromos vezetékekhez. Előfordulhat, hogy a síneken hornyokra van szükség az összekapcsoláshoz vagy megerősítéshez.
Ez az egység hidraulikus vagy pneumatikus lyukasztókkal van felszerelve. Ezeket a lyukakat és bevágásokat nagy pontossággal hozza létre.
A lyukasztási minta programozható.
G. Vágórendszer
A profil teljes kialakítása után hosszra vágják. Ez jellemzően nagy sebességű hidraulikus repüléssel történik
levágott fűrész. A vágó az anyaggal együtt mozog. Tiszta, sorjamentes vágást készít. Ezután visszatér a kezdetekhez
pozíció a következő darabhoz. A vágási hossz a vezérlőrendszerben van beállítva.
H. Kimeneti táblázat és Stacker
A kész csapokat vagy lánctalpakat a gépből szállítják ki. Egy kimeneti tábla fogadja őket. Gyakran automata
stacker megszámolja a darabokat. Tiszta kötegekbe köti őket a könnyű kezelés és szállítás érdekében. Ez automatizálja a döntőt
a folyamat lépése.
Szabványos paraméterek
Ezeknek a könnyűacél kéngépeknek a kettő az egyben gépek paraméterei gyártónként és modellenként változhatnak. Itt jellemzőek
specifikációk:
Paraméter
Specifikációs tartomány
Megjegyzések
Anyagvastagság
0,4 mm - 1,2 mm
Általában 0,5 mm, 0,6 mm, 0,8 mm a legtöbb alkalmazáshoz.
Anyag szélessége
100 mm - 200 mm
Ez az acéltekercs szélességére vonatkozik.
A késztermék méretei
- Stud Depth
50 mm - 150 mm
Általános méretek: 50mm, 75mm, 100mm, 150mm.
- Nyomvonal szélessége
Megfelel a csap mélységének
A pályát úgy tervezték, hogy tökéletesen illeszkedjen a méneshez.
Gyártási sebesség
15-45 méter percenként
A sebesség a profil összetettségétől és a gép típusától függ.
Hengeralakító állomások
18-25 állomás
Több állomás simább, pontosabb formázást tesz lehetővé.
Fő motor teljesítmény
10 LE - 25 LE
A hengeralakító állomásokat táplálja.
Vezérlőrendszer
PLC érintőképernyővel
Gyakoriak az olyan márkák, mint a Siemens, a Mitsubishi vagy az Allen-Bradley.
Vágási pontosság
± 0,5 mm
Nagyon nagy pontosság az állandó alkatrészhosszak érdekében.
Főbb előnyök
Két funkciót kombinál, de kevesebb helyet igényel, mint két különálló gép. Ez kisebb lábnyomot jelent és
lényegesen alacsonyabb alapterületi, beépítési és karbantartási költségek.
Ez egy gép kettő helyett. Ezzel jelentős gyári alapterület takarítható meg.
A kezdeti befektetés alacsonyabb, mint két különálló gép vásárlása.
Csökkenti az elektromos áram és a karbantartás költségeit.
Nagy rugalmasság és gyors váltás:
A gyártók könnyedén válthatnak a csapok és a lánctalpak készítése között.
Ez lehetővé teszi számukra, hogy gyorsan reagáljanak a piaci igényekre.
Az automatikus kapcsolás zökkenőmentes, gyors átállást biztosít. Ez az állásidőt a minimumra csökkenti.
Kiváló gyártási minőség:
Az integrált kialakítás biztosítja, hogy a csapok és a sínprofilok tökéletesen illeszkedjenek egymáshoz. Ez jobb illeszkedést eredményez,
erősebb épületkeret. A hengeralakítási eljárás konzisztens, kiváló minőségű terméket hoz létre.
Munkaerő-megtakarítás és egyszerű használat:
Egy gép csak egy vagy két kezelőt igényel.Az automatizált folyamat csökkenti a magasan képzett munkaerő szükségességét.Az
A PLC vezérlőrendszer egyszerűvé és intuitívá teszi a kezelést.
Megnövekedett általános termelékenység:
Az egész folyamat a tekercstől a kész raklapig egy folyamatos és rendkívül optimalizált út. Ez integrált
megközelítés jelentősen növeli az általános termelékenységet.
A nagy sebesség és a minimális állásidő nagyobb műszakonkénti teljesítményt eredményez.
Ez növeli a gyártó kapacitását és jövedelmezőségét.
Alkalmazási forgatókönyvek
Ez a két-az-egyben könnyű acél keel gép az alapvető alkatrészek gyártására specializálódott
építőipari rendszerek.
Belső válaszfalak:
Épületeken belüli nem teherhordó falak csapjait és sínjeit gyártja. Ezeket irodákban, szállodákban,
kórházak, lakólakások.
Függesztett mennyezetek:
A gép sokoldalúsága kiterjed az álmennyezeti rácsok fő sínjainak és falszögleteinek precíz gyártására is
rendszerek.
Könnyű acélváz (LGSF):
A modern építésben az egész épületek hidegen alakított acélvázzal készülnek. Ez a gép arra specializálódott
ezekhez a szerkezetekhez szükséges falkeretek előállítása.
Anyaggyártók:
Az elsődleges felhasználók az építőipari piac számára könnyű acél gerincprofilok gyártására szakosodott gyárak.
Ezeket az anyagokat építőipari cégeknek és forgalmazóknak szállítják.
Gyártási munkafolyamat
A Light Steel Keel két az egyben gép működése világos, logikus sorrendet követ.
1. lépés: Előkészítés és beállítás
Helyezzen egy horganyzott acél tekercset a letekercselőre. A kezelőnek ezt követően biztonságosan a helyére kell zárnia. A
a szalag elülső végét kézzel adagoljuk a vezetőn keresztül az első alakító állomásra. A vezérlőpulton,
a kezelő kiválasztja a kívánt profilt (csap vagy pálya). A kezelő beállítja a szükséges hosszúságot, mennyiséget és
lyukasztási részletek a feladat konfigurálásához.
2. lépés: Hengeralakítási folyamat
A fő motor elindul. A görgők minden állomáson forogni kezdenek. Az acélszalagot áthúzzák a gépen. Ez
áthalad minden formáló állomáson. Az alakzat fokozatosan hajlik a végső C-alakúvá (csap) vagy U-alakúra (pálya)
profilt. Ha a gép automata kapcsolóval rendelkezik, a megfelelő görgők a kiválasztott profilhoz igazodnak.
3. lépés: Lyukasztás és bevágás
Ahogy a kialakított profil előrehalad, áthalad a lyukasztó egység alatt. A hidraulikus ütések leereszkednek. Ők alkotnak
precíz lyukak a csapok szövedékében vagy bevágások a síneken. Ez folyamatos mozgásban történik.
4. lépés: Hosszra vágás
A teljesen kialakított és lyukasztott profil a vágási területig folytatódik. Egy érzékelő érzékeli a profil elejét. A
szervo decoiler biztosítja a megfelelő hosszúságú betáplálást. A repülő vágófűrész a profilhoz szorítja. Megmozdul
azzal. A fűrészlap tiszta, szögletes vágást végez. A vágás befejezése után a fűrész automatikusan visszahúzódik és
visszatér a pontos alaphelyzetébe.
5. lépés: Kimenet és halmozás
A kész csap vagy pálya a kimeneti asztalra kerül. Egy automata számláló követi a termelést, és egyszer a
Az előre beállított mennyiséget eléri, a halmozási mechanizmus szép köteggé formálja őket. Ez a csomag ezután készen áll
pántolás és eltávolítás.
6. lépés: Váltás és ismétlés
A termékváltás egyszerű: a kezelő kiválasztja az új profilt a HMI-n. A gép vagy önbeáll, ill
végigvezeti a kezelőt a változáson. A gyártás ezután megismétlődik az új tételnél.
Több mint egy gép, a Light Steel Keel Machine Kettő az egyben gép stratégiai fejlesztés: páratlan rugalmasság, jelentős
költségcsökkentés és garantált kiváló minőség. A csap- és lánctalpgyártás automatizálásával a gyártók találkozhatnak egymással
nyereségesen kielégíti a globális keresletet, így ez a hatékony könnyűacél keretgyártás meghatározó technológiája.
Érdeklődést küldhet a Parfunak a hengeralakító gépek, szendvicspanel gépek, hengeralakító gépek tartozékai ár- és projektinformációiért. Garantáljuk a választ 24 órán belül.
Cookie-kat használunk, hogy jobb böngészési élményt kínáljunk, elemezzük a webhely forgalmát és személyre szabjuk a tartalmat. Az oldal használatával Ön elfogadja a cookie-k használatát. Adatvédelmi szabályzat